 English
 Español
 Deutsch
Einstellungen der Wärmepresse für die Sublimation: Praktische Anwendungen, Auswahl, Leistung und
2026-10-25Referenz zur Sublimation · Transferpresse
Einstellungen der Transferpresse für die Sublimation: Eine praktische Referenz
Temperatur, Verweilzeit und Druck erklärt für Polyester, Tassen, Kunstleder und Sublimationsrohlinge.
Sie haben ein Testbild 60 Sekunden lang bei 350 °F auf ein weißes Polyesterhemd gedrückt, das Transferpapier abgezogen und einen verwaschenen Druck mit einem schwachen Geisterbild hinter dem Logo gefunden. Jetzt versuchen Sie zu entscheiden, ob Sie Wärme hinzufügen, Zeit hinzufügen oder stärker drücken möchten.
Hier ist zunächst die Schlussfolgerung: Die meisten Sublimationsrohlinge lassen sich bei 385–400 °F für 45–60 Sekunden und bei mittlerem bis starkem Druck sauber übertragen. Dieser Startbereich löst die meisten fehlgeschlagenen Transfers, bevor sie beginnen.
Der Grund liegt in der Funktionsweise der Farbsublimation. Sublimationstinte verwandelt sich an ihrem Sublimationspunkt in ein Gas, und die Polymerbeschichtung auf dem Rohling fängt dieses Gas ein und bindet es im Material. Bei zu niedrigen Temperaturn verdampft der Farbstoff nie vollständig. Wenn die Verweilzeit zu lang ist, bewegt sich das Gas weiter und es entstehen Geisterbilder. Gleichzeitig sorgt der Druck dafür, dass das Transferpapier bündig mit der Beschichtung abschließt, so dass die Farbe nirgendwo hin gelangen kann, außer in den Rohling.
Die drei Variablen, die jeden Sublimationslauf steuern
Bei jedem erfolgreichen Sublimationsauftrag kommt es auf die gleichen drei Kontrollen an. Ändern Sie einen, und die anderen beiden müssen reagieren.
- Temperatur — Bleiben Sie bei den meisten Materialien zwischen 350 °F und 400 °F. Unterhalb von 350 °F bleibt der Farbstoff fest, weshalb Tests bei niedrigen Temperaturen blass und ausgewaschen aussehen. Über 400 °F besteht die Gefahr, dass die Beschichtung vergilbt oder schmilzt, bevor sich der Farbstoff vollständig bewegt hat.
- Zeit — Die Zeit entscheidet darüber, wie viel von der Farbe übertragen wird. Nehmen Sie Änderungen in Zehn-Sekunden-Schritten vor, niemals in großen Sprüngen. Eine längere Verweilzeit verteilt das Gas und kann ein Problem mit niedrigen Temperaturen nicht beheben.
- Druck — Mittel bis fest ist die sicherste Basis. Zu geringer Druck hinterlässt Lufteinschlüsse und hellere Stellen. Zu viel davon kann eine strukturierte Oberfläche abflachen oder bleibende Druckspuren auf weichen Rohlingen hinterlassen.
Einstellungen der Transferpresse nach Material
Die folgenden Bereiche sind zuverlässige Ausgangspunkte für gängige Substrate. Sie setzen sauberes Transferpapier, eine flache oder leicht gewölbte Pressfläche und festgeklebtes Papier voraus, damit es sich nicht verschieben kann.
| Material | Temperatur | Zeit | Druck | Notizen |
|---|---|---|---|---|
| Polyestergewebe | 205 °C (400 °F) | 35–50 Sek | Mittel | Verwenden Sie über dem Transfer Ausblaspapier |
| Keramikbecher | 177–205 °C (350–400 °F) | 150–300 Sek | Mittel | Entfernen Sie zunächst alle Kunststoffbeschichtungen |
| Edelstahl | 190–205 °C (375–400 °F) | 60 Sek | Mittel | Klebebandkanten; Drücken Sie die Transferseite nach unten |
| Neopren | 205 °C (400 °F) | 45 Sek | Mittel | Ausblaspapier erforderlich |
| PU-Kunstleder | 196 °C (385 °F) | 45–60 Sek | Mittel-firm | Passen Sie die Beschichtung an; Vermeiden Sie übermäßiges Drücken |
| Sublimationspatches | 205 °C (400 °F) | 40–60 Sek | Fest | Der Kleberücken muss vollflächig aufliegen |
Beachten Sie, dass sich das Temperaturfenster kaum bewegt. Was sich ändert, ist Zeit und Druck. Keramik leitet Wärme langsam und benötigt daher einen viel längeren Zyklus. Neopren gibt Wärme schnell ab und bleibt daher kurz. Kunstleder mit einer Polymerbeschichtung auf einer Stoffbasis liegt ruhig in der Mitte des Sortiments.
Druck ist die Einstellung, die die Leute missverstehen
Zeit und Temperatur stehen im Mittelpunkt, aber die meisten fragen sich: „Warum ist das fehlgeschlagen?“ Momente beginnen mit Druck.
Zu geringer Druck hinterlässt Lufteinschlüsse zwischen Transferpapier und Rohling. Der Farbstoff verdampft und wandert seitwärts, bevor er die Beschichtung erreicht, was sich als weiche Kanten, blasse Flecken oder ein trübes Finish zeigt. Zu viel Druck führt zu ebenso deutlichen Problemen: abgeflachte Texturen, herausgedrückter Klebstoff oder bleibende Flecken auf gepolsterten Materialien.
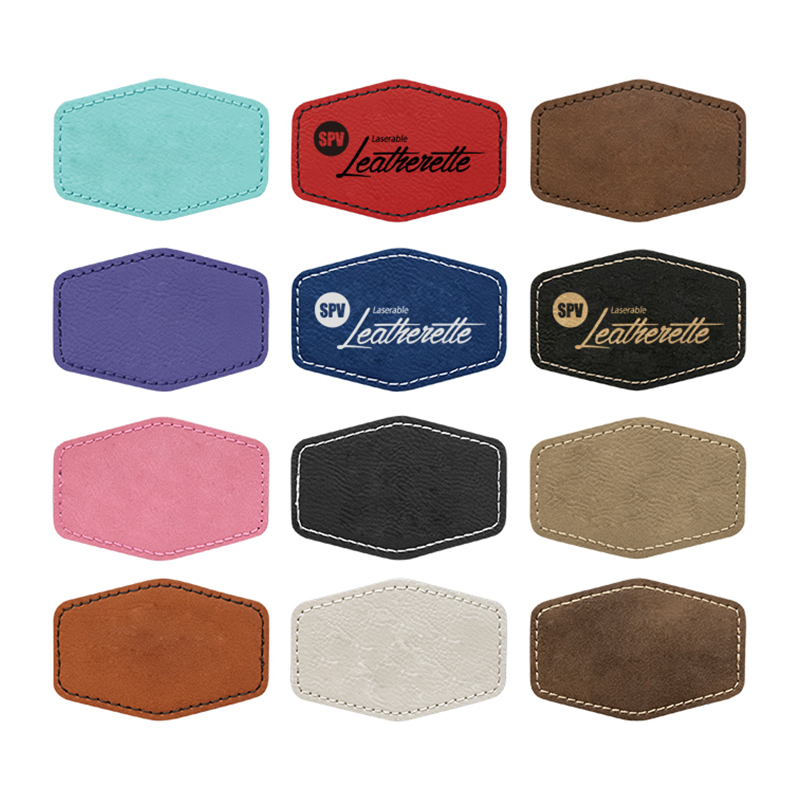
Patches sind ein gutes Beispiel. Ein Sublimationspflaster mit selbstklebender Rückseite muss über die gesamte Fläche fest aufliegen, sonst heben sich die Kanten ab und das Bild sieht uneben aus. Als Referenz geben viele Pressen einen mittleren Druck von etwa 40 psi an; Patches müssen normalerweise etwas fester sein. Wir pressen unseren Teig 40–60 Sekunden lang bei 400 °F.
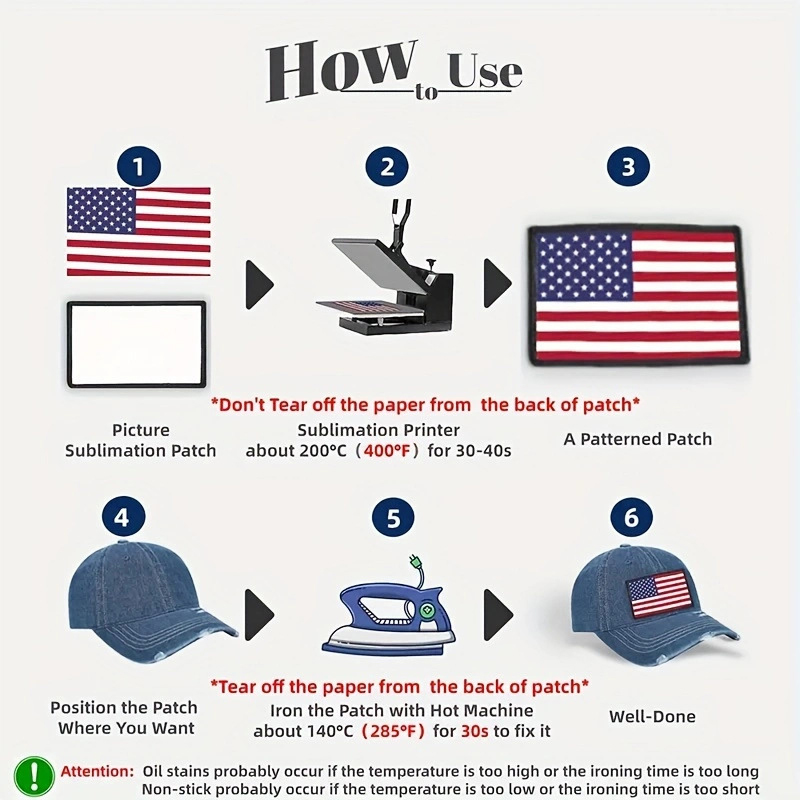 3" runder Sublimations-Kunstlederflicken mit Kleber Ein selbstklebender Aufnäher aus Kunstleder, ideal für die Sublimation, mit einer Größe von 3 Zoll, der festen, gleichmäßigen Druck erfordert, um ein Abheben der Kanten beim Heißpressen zu verhindern. Produkt anzeigen →
„Durch Hitze bewegt sich der Farbstoff. Die Presse entscheidet nur, wie gleichmäßig er dorthin gelangt, wo er hin muss.“
Eine nützliche Art, über Druck nachzudenken: Das Ziel ist ein gleichmäßiger Kontakt, kein Druck. Wenn das Transferpapier jeden Teil des Rohlings mit der gleichen Kraft berührt, verhält sich der Farbstoff überall gleich.
Was Ihnen fehlgeschlagene Drucke tatsächlich sagen
Anstatt alles auf einmal zu ändern, lernen Sie, das Symptom zu deuten. Jeder Fehler weist auf eine bestimmte Variable zurück.
- Geisterbilder – schwache doppelte Schatten neben dem Design. Das Papier bewegte sich, während die Presse geöffnet war, oder der Zyklus lief lange genug, damit sich der Farbstoff erneut abscheiden konnte.
- Ausgewaschene Farben — Die Temperatur blieb unter dem Aktivierungsbereich der Beschichtung oder der Rohling hat überhaupt keine Polyester-Sublimationsbeschichtung.
- Vergilben oder Verbrennen – zu viel Hitze oder Zeit. Senken Sie die Temperatur um 10–15 °F und testen Sie erneut.
- Verschwommene Kanten — Verweildauer länger als nötig oder Feuchtigkeit im Transferpapier.
- Fleckige oder milchige Bereiche — ungleichmäßiger Druck, eingeschlossene Luft oder Fremdkörper zwischen Papier und Rohling.
Beachten Sie, dass all dies auf Temperaturgenauigkeit oder Druckgleichmäßigkeit zurückzuführen ist. Aus diesem Grund führen wir immer einen kleinen Test durch, bevor wir uns für eine vollständige Charge entscheiden.
Feinabstimmung von Sublimationsrohlingen
Rohlingslieferanten haben keine Kontrolle über Ihre Druckmaschine, wohl aber über die Beschichtung und das darunter liegende Substrat. Aus diesem Grund führen dieselben Einstellungen bei unterschiedlichen Formaten selten zu identischen Ergebnissen. Die Beschichtung entscheidet darüber, wie schnell die Oberfläche den Farbstoff annimmt, und das Substrat bestimmt, wie langsam die Wärme durch das Werkstück fließt.
Zuschnitte aus PU-Kunstleder verbinden eine Polymeroberfläche mit einer Stoff- oder Papierbasis. Die Beschichtung nimmt Sublimation zuverlässig an, dickere Laken und geprägte Strukturen absorbieren die Wärme jedoch anders als ein glattes Polyesterhemd. Normalerweise lassen wir Kunstleder 45–60 Sekunden lang bei 385 °F laufen und halten den Druck auf mittlerer Stufe.
Wenn Sie in großen Mengen einkaufen, ist es hilfreich, mit einem Lieferanten zusammenzuarbeiten, der das Beschichtungsverhalten erklären kann. Deshalb organisieren wir unsere Zubehör für Sublimationsmaterialien nach Format – Blattmaterial, Aufnäher, Untersetzer und Buchumschläge – damit Ihre Einstellungen innerhalb eines Stapels konsistent bleiben.
Untersetzer gehören zu den nachsichtigeren Formaten, da sie unter der Kunstlederoberfläche einen flachen, starren Kern haben. Da die Hitze nirgendwo entweichen kann, führt eine Temperatur von 385 °F für 50–60 Sekunden bei mittelstarkem Druck zu sauberen, wiederholbaren Ergebnissen.
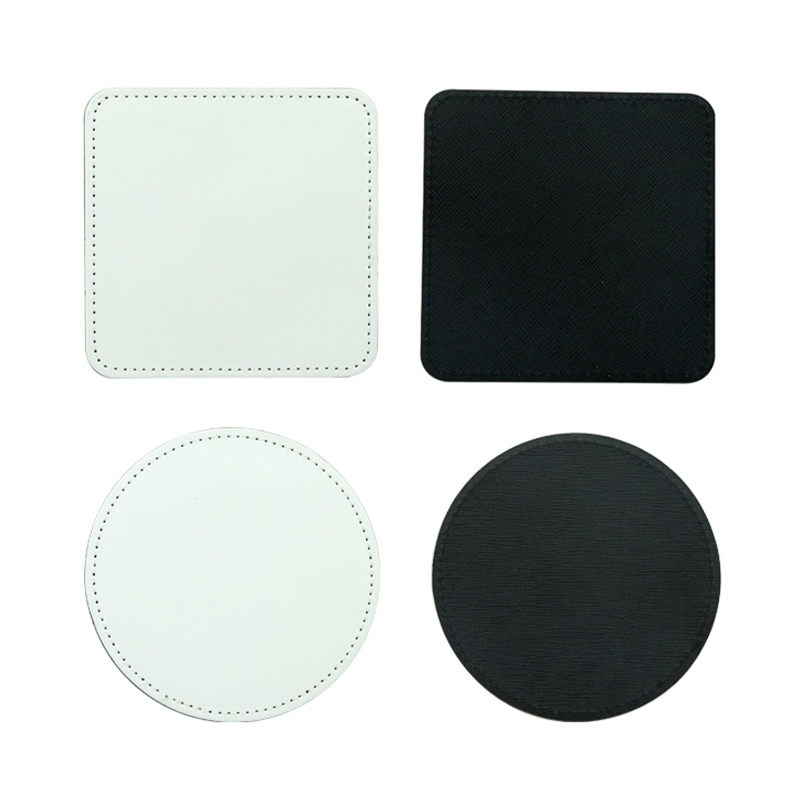 Sublimations-Tassenuntersetzer aus PU-Leder (rund) Dieser runde 4-Zoll-Untersetzer bietet einen flachen, starren Kern für eine fehlerfreie Sublimation und erfordert einen mittelfesten Druck bei 385 F für saubere, wiederholbare Ergebnisse. Produkt anzeigen →
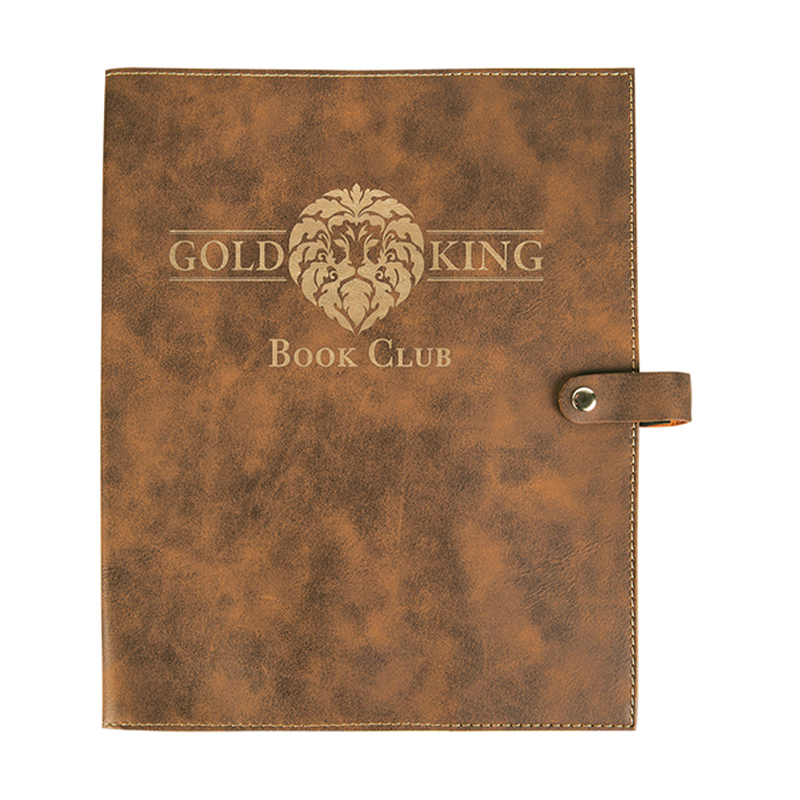
Buchumschläge verhalten sich anders. Der gepolsterte Kern absorbiert Wärme und wird unter Druck weich, sodass die Wärme durch die Hüllenstruktur wandern muss, bevor der Farbstoff vollständig übertragen werden kann. Halten Sie die Temperatur gleich und lassen Sie die Einwirkzeit etwas länger.
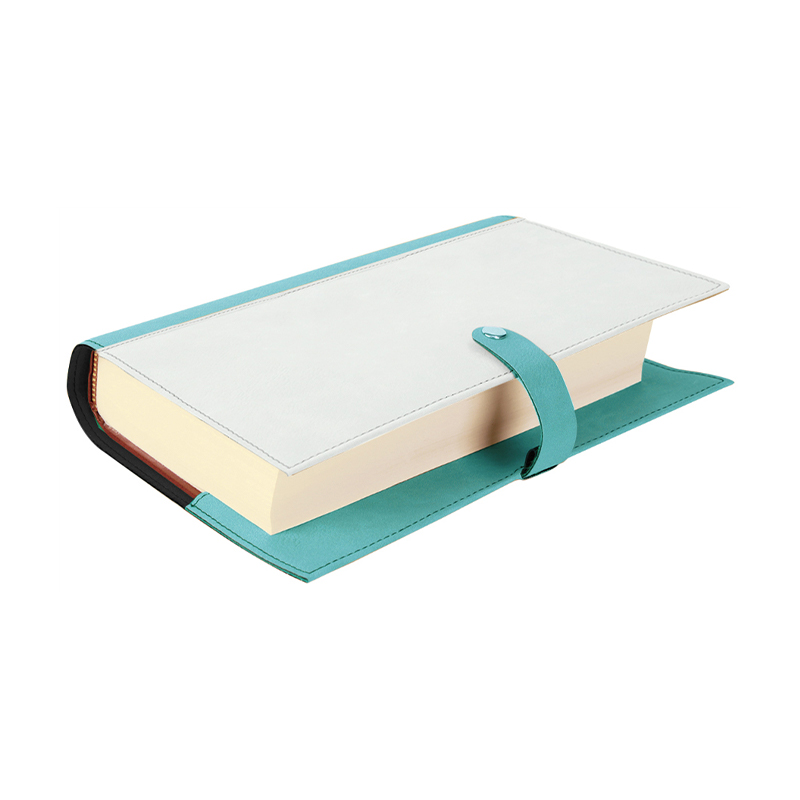 Sublimations-Bucheinband aus Kunstleder mit Schnappverschluss Ein weicher Bucheinband aus Kunstleder mit Druckknopf und Stiftschlaufe, dessen gepolsterter Kern bei gleicher Temperatur eine etwas längere Verweilzeit benötigt, um eine vollständige Farbübertragung zu ermöglichen. Produkt anzeigen →
Es lohnt sich auch, genau zu wissen, welche Textur Sie pressen. Mattes Vintage-Material, Denim und Kunstleder mit Holzmaserung haben die gleiche Beschichtungschemie, weisen jedoch unterschiedliche Oberflächenstärken auf, sodass der Druck möglicherweise geringfügig angepasst werden muss. Unser Farbkarte erleichtert die Anpassung der Materialspezifikation, bevor Sie beginnen.
Erstellen Sie Ihr eigenes Referenzdiagramm
Die Einstellungen in dieser Anleitung decken die ersten 80 Prozent ab. Der Rest bleibt in Ihren Testaufzeichnungen, denn jede Presse hält die Hitze etwas anders und jede Rohlingcharge hat ihren eigenen Charakter.
- Drucken Sie ein kleines Testmuster mit Farbverlauf auf Sublimationspapier.
- Drücken Sie es auf Ihre Grundlinie – 385 °F, 50 Sekunden, mittelfester Druck.
- Wiederholen Sie dies in Abständen von zehn Sekunden und vergleichen Sie die Dichte.
- Wiederholen Sie den Vorgang noch einmal in Schritten von 5°F, um die Oberkante des Fensters zu finden.
- Notieren Sie das beste Ergebnis und bewahren Sie es neben der Presse auf.
Markieren Sie Material, Beschichtung und Pressmodell in den Notizen. Wenn ein Kunde das nächste Mal fünfzig Untersetzer oder hundert Patches bestellt, müssen Sie die Einstellungen nicht neu erfinden.
Die richtigen Einstellungen der Transferpresse für die Sublimation sind weniger eine magische Zahl als vielmehr ein vertrauenswürdiger Bereich – 385–400 °F, 45–60 Sekunden, mittlerer bis fester Druck –, der durch Beobachtung verfeinert und für den nächsten Durchlauf aufgezeichnet wird. Beginnen Sie dort, testen Sie bewusst und lassen Sie sich vom Material sagen, wo Sie Anpassungen vornehmen müssen.
Kontaktieren Sie uns
Ihre E-Mail-Adresse wird nicht veröffentlicht. Pflichtfelder sind markiert*
Kategorien
Produktkategorie
Kontaktieren Sie uns
-
86-15851089634

-
[email protected]

-
Raum 3110, Gebäude 6, Jinrongcheng, Nr. 5 Shiji Avenue, Bezirk Yandu, Stadt Yancheng, Provinz Jiangsu, China

-
Nr. 109, Team 1, Longnian, Nanyang, Bezirk Tinghu, Stadt Yancheng, Provinz Jiangsu, China, Postleitzahl: 224000
- SCHNELLLINKS