
 English
 Español
 Deutsch
Lasergravierer für Lederflicken: Maschinenkauf, Einstellungen und Rohlinge
2026-09-27Lasergravierer für Lederflicken: Wählen Sie zuerst den Rohling, dann den Balken
Beobachten Sie, wie jemand seine ersten Hat-Patches ausführt, und der Fehler tritt normalerweise an derselben Stelle auf. Die Maschine beendet den Auftrag, das Bildmaterial ist da, aber der Kontrast ist schwach, die Kanten sind gebräunt und die oberste Farbschicht ist entlang der Umrisse der Beschriftung verschmiert, anstatt sie sauber abzuschneiden.
Hier ist die Schlussfolgerung vorweg: Bei Lederflicken wird Ihre Obergrenze für die Gravurqualität durch die Konsistenz des Rohlings bestimmt, nicht durch die Wattzahl des Laserkopfes. Eine gut gewartete 20-W-Diodenmaschine, die ein einfarbiges PU-Kunstlederpflaster bearbeitet, liefert immer wieder ein sauberes zweifarbiges Ergebnis, während eine schlecht fokussierte 60-W-CO2-Maschine auf einer dicken, ungleichmäßig gegerbten Haut drei Stücke hintereinander ruinieren kann. Die Maschine regelt Geschwindigkeit und Schnittleistung. Der Rohling bestimmt den Kontrast, die Kantenqualität und ob der Patch nach drei Monaten auf der Kappe eines Kunden noch gut aussieht.
Was ein Laser tatsächlich mit Leder und Kunstleder macht
Physikalisch handelt es sich bei der Lasergravur um eine kontrollierte lokale Verbrennung. Wie sich diese Verbrennung verhält, hängt ganz vom Material ab, und dieser Unterschied erklärt, warum einige Werkstätten zuverlässig liefern, während andere jede Woche mit dem gleichen Problem kämpfen.
Auf einer durchgefärbten Haut können Sie nur tiefer brennen. Der Kontrast entsteht durch die Verkohlung, und die Verkohlung hängt von der Luftfeuchtigkeit ab, davon, wie gleichmäßig die jeweilige Haut gegerbt wurde und von welchem Teil des Tieres sie stammt. Es ist der variabelste und verschwenderischste Ansatz. Bei einem geschichteten Kunstlederpflaster, bei dem eine pigmentierte Oberschicht über einen kontrastierenden Kern geklebt wird, entfernt der Strahl die Oberschicht und legt die darunter liegende Farbe frei. Das Ergebnis wird eher geometrisch als chemisch. Ihr Kontrast stoppt je nach Kuh und beginnt je nach Fertigungstoleranz.
Wenn ein fertiger Flicken unscharfe Kanten und ein schmutziges Logo aufweist, ist der Instinkt, der Maschine die Schuld zu geben. In den meisten Fällen behebt ein festerer Rohling das Problem schneller als ein weiterer Nachmittag Parameter-Tuning.
Materialien, die Sie ausschließen sollten, bevor Sie den Laser einschalten
Es kommt häufiger vor, als die meisten Käufer erwarten, für die Wattzahl auszugeben und dann festzustellen, dass das Material nie funktionieren würde. Streichen Sie diese von der Liste, bevor der Strahl sie berührt:
- Chromgegerbtes Leder. Chromsalze erzeugen unter Laserhitze giftige Dämpfe und chromhaltigen Staub. Darum geht es in den Foren mit dem immer wiederkehrenden Ratschlag „Verwenden Sie kein chromgegerbtes Material“. Es sollte nur eine Extraktion in Industriequalität in die Nähe kommen, da die Rückstände Linsen und Riemen verunreinigen.
- Kunststoffe auf PVC-Basis und stark kunststoffbeschichtetes PU. PVC setzt Chlorwasserstoff frei, der Linsenbeschichtungen und Spiegel angreift und dem Bediener nichts Gutes tut.
- Stark geöltes oder gewachstes Leder. Öl und Wachs entzünden sich, manchmal mit einer Leistung, die man sonst als sicher erachten würde.
Was bleibt, ist bearbeitbar. Gravuren aus pflanzlich gegerbtem Leder, jedoch mit natürlich geringem Kontrast und abgedunkelten Kanten. Für die Laserbearbeitung hergestelltes Kunstleder ist die praktische Wahl, da die Deckschicht und der Kern als Paar ausgewählt werden: Eine dunkle Fläche über einem hellen Kern ergibt einen lesbaren Schriftzug ohne jegliche Nachbearbeitung.
Bevor Sie schneiden: Wenn Sie nicht bestätigen können, womit ein Fell oder Synthetikmaterial gegerbt oder gebunden wurde, behandeln Sie es als Extraktionsproblem und nicht als Einstellungsproblem. Dämpfe sind die einzigen Kosten, die erst dann auf der Rechnung erscheinen, wenn sie es tun.
Warum leere Spezifikationen das Ergebnis stärker beeinflussen als Maschineneinstellungen
Drei Spezifikationen entscheiden darüber, was aus dem Bett kommt, und keine davon ist über das Bedienfeld einstellbar.
- Kontrast zwischen Oberschicht und Kern. Je größer der Abstand zwischen der Oberflächenfarbe und dem darunter liegenden Material ist, desto schärfer ist die Schrift zu lesen. Eine dunkle Oberfläche über einem hellen Kern ist nicht umsonst die klassische Kombination.
- Dicke. Das Blattmaterial für Aufnäher, Untersetzer und Abdeckungen beträgt im Allgemeinen etwa 1,8 mm. Dünneres Material schneidet schneller, bildet aber unter einer Markierkante oder einer genähten Naht Falten.
- Klebende Rückseite. Bei selbstklebenden Zuschnitten entfällt ein Montageschritt, allerdings muss der Balken die Klebeschicht in einem Durchgang durchtrennen. Durch einen Teilschnitt versiegelt sich der Kleber erneut über der Schnittfuge und der Flicken reißt, wenn Sie ihn abziehen.
Praktischer Hinweis: Wenn Sie Blattmaterial statt fertiger Flicken kaufen, bestellen Sie zwei oder drei Stärken in der gleichen Farbe und lassen Sie sie auf derselben Feile laufen. Der Unterschied in der Kantenqualität zwischen 1,8 mm und einem dünneren Blech fällt sofort auf, und es ist günstiger, dies anhand von Mustern zu erfahren als bei einem Produktionslauf.
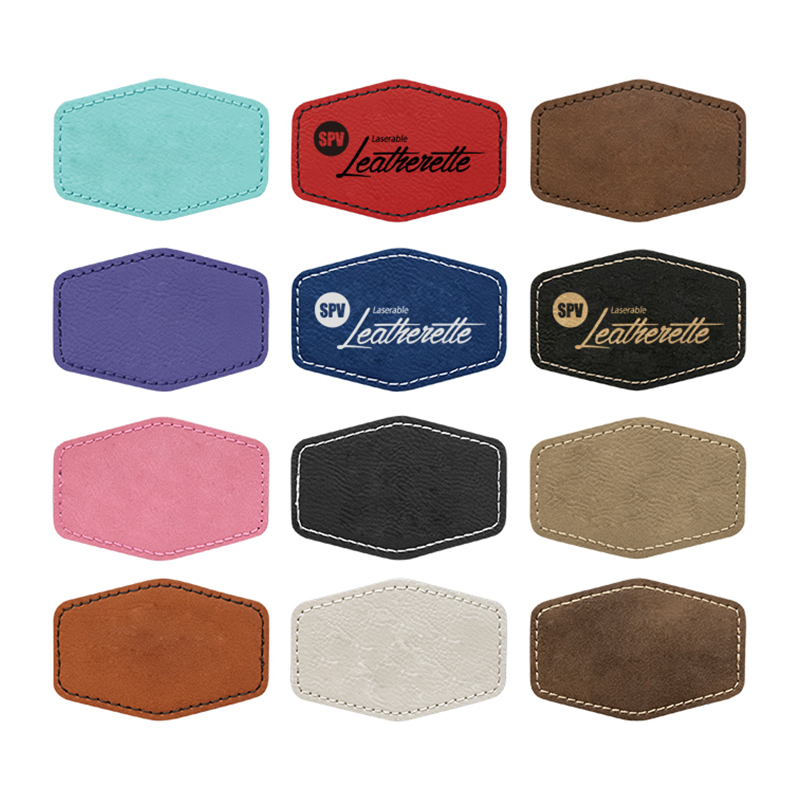
Wenn Sie Ihre eigenen Formen schneiden, werden laserbare Kunstlederplatten mit oder ohne selbstklebender Rückseite geliefert, und es lohnt sich, einen Blick darauf zu werfen die Auswahl an Kunstlederfarben und -texturen bevor Sie sich zu einem Auftrag verpflichten, denn sowohl der Farbton als auch die Oberflächenkörnung verändern die Schärfe einer gravierten Markierung, und das möchten Sie wissen, bevor die Bestellung eingeht, und nicht erst danach.
 Laserbare Kunstlederplatten mit Kleber/ohne Kleber Laserbares Kunstleder-Blattmaterial Produkt anzeigen →
Wenn Sie den Aufnäher fertig kaufen, anstatt ihn selbst auszuschneiden, entfallen zwei Produktionsschritte: Die Form wird zugeschnitten, der Rand wird genäht und Sie müssen nur noch gravieren. Ob diese Gravur den Wäschezyklus eines Kunden überlebt, ist eine andere Frage, und das gibt es Ein detaillierter Blick darauf, wie laserbare Kunstlederflicken dem Waschen, Bügeln und Abrieb standhalten wenn ein Käufer Sie auffordert, dies zu beweisen.
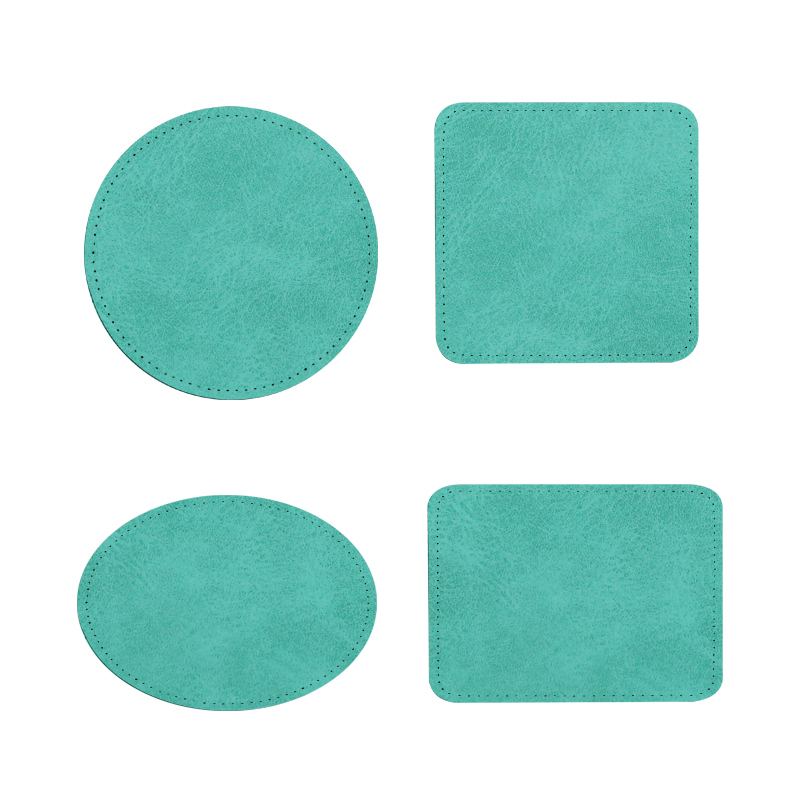
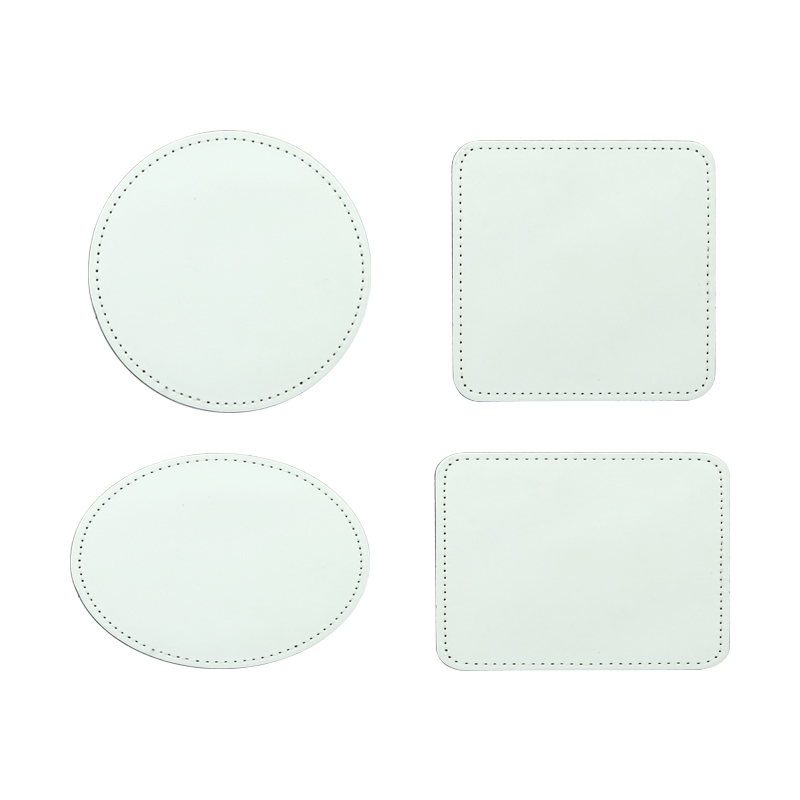
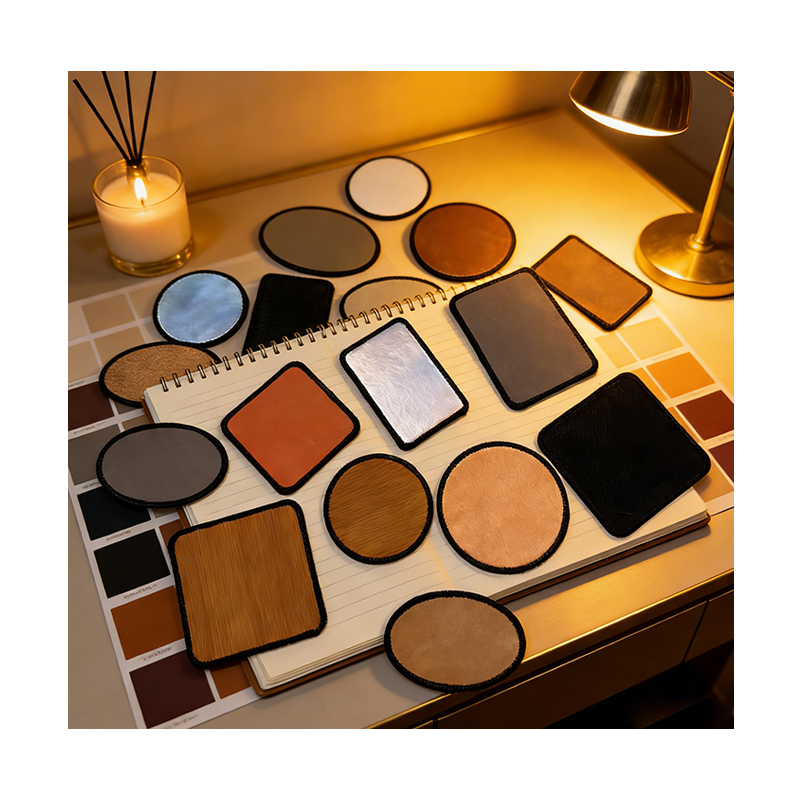 3" runder laserbarer Kunstleder-Merrow-Patch mit Kleber Runder laserbarer Merrow-Aufnäher aus Kunstleder mit Kleber Produkt anzeigen →
Maschinenspezifikationen, die über die Patchqualität entscheiden
Patch-Work konzentriert sich auf zwei Maschinenarchitekturen, und beide können den Job erledigen. Was sie unterscheidet, ist die Art der Arbeit, für die sie jeweils geeignet sind und für welche Spezifikationen es sich lohnt, zu bezahlen.
| Maschinentyp | Typische Leistung | Am besten geeignet für | Haupteinschränkung |
|---|---|---|---|
| Diodenlaser | 10 bis 20 W | Kleine Chargen, Single-Patch-Gravur, Logos auf der Kappenfront, feine Beschriftung | Langsames Schneiden; Unter 20 W sind bei 1,8 mm starkem Kunstleder mit selbstklebender Rückseite in der Regel mehrere Durchgänge erforderlich |
| CO2-Laser | 40 bis 60 W | Vollblattschachtelung, Stapelschneiden, Einzeldurchgangsschneiden von Klebefolien, Beschneiden genähter Flächen | Größere Spotgröße, sodass sehr feine Serifenschrift und kleine Buchstaben ausgefüllt werden können; braucht echte Extraktion |
| Faserlaser | 20 bis 50 W | Markieren von Metallen und einigen technischen Kunststoffen | Nicht geeignet für Leder oder PU-Kunstleder; Normalerweise verbrennt es organisches Material, anstatt einen sauberen Kontrast zu erzeugen |
Der Arbeitsbereich ist normalerweise der erste Engpass in der Produktion. Ein kleines Bett bietet keinen Platz für eine verschachtelte Anordnung von runden 3-Zoll-Patches, und das begrenzt Ihre Stundenleistung, egal wie gut die Optik ist. Wenn Ihre Chargengrößen wachsen, achten Sie auf die Bettabmessungen, bevor Sie auf die Nennleistung achten.
Erstellen Sie eine Testmatrix, bevor Sie sich zu einem Lauf verpflichten
Was auch immer im Handbuch steht, beginnen Sie mit einem Testblatt und einem verschachtelten Raster, das eine Reihe von Leistungs- und Geschwindigkeitskombinationen abdeckt. Was Sie suchen, sind zwei bestimmte Dinge: die Einstellung, die die Beschriftung sauber schneidet, ohne dass ein verschmierter Lichthof entsteht, und die Einstellung, die eine Stufe höher liegt als die Einstellung, die das Material durchschneidet, ohne es zu verbrennen.
- Stellen Sie Ihre Grundleistung und Geschwindigkeit ein und erhöhen Sie diese dann um etwa zehn Prozent in beide Richtungen.
- Fügen Sie zwei Schriftgrößen und einen Haaransatz in dieselbe Testdatei ein, damit Sie sehen können, welche Kombination das kleinste Merkmal auflöst.
- Testen Sie unter Ihren tatsächlichen Werksbedingungen. Belüftung, Raumfeuchtigkeit und die Betriebsdauer der Röhre beeinflussen das Ergebnis.
- Drucken Sie die Gewinnereinstellungen aus und kleben Sie sie auf das Gerät. Der zweite Bediener, der selbst errät, ist, wie ein guter Parametersatz stirbt.
Zwei Fallen, die es wert sind, genannt zu werden: Fokussieren Sie zuerst und testen Sie dann die Parameter, da ein sauberer Schnitt durch einen Millimeter Unschärfe zu einem verschmierten Schnitt werden kann. Halten Sie die Luftunterstützung bei dünnem Material mäßig, da sich sonst während der Arbeit leichte Flecken auf dem Bett verschieben, was besonders bei gestapelten Blättern mit selbstklebender Rückseite der Fall ist.
Jenseits von Leder: Acryl-Patches auf derselben Kappe
Wenn ein Kunde einen härteren, flacheren Patch oder eine Farbe wünscht, die Kunstleder nicht liefern kann, erstreckt sich der gleiche Arbeitsablauf auch auf laserbare Acrylplatten. Acryl schneidet mit einer sauberen, nicht verkohlten Kante, lässt sich in einem mattierten Weiß gravieren, das sich deutlich von einer farbigen Oberfläche abhebt, und ist in einschichtigen, zweischichtigen und dreischichtigen Konstruktionen erhältlich, sodass mit einer Schnittdatei mehrere Farbkombinationen erzeugt werden können. Der Gravurmechanismus ist anders, daher müssen Leistung und Geschwindigkeit erneut getestet werden, aber Ihre Schneidfeilen, Vorrichtungen und Extraktionspläne bleiben nahezu unverändert bestehen.
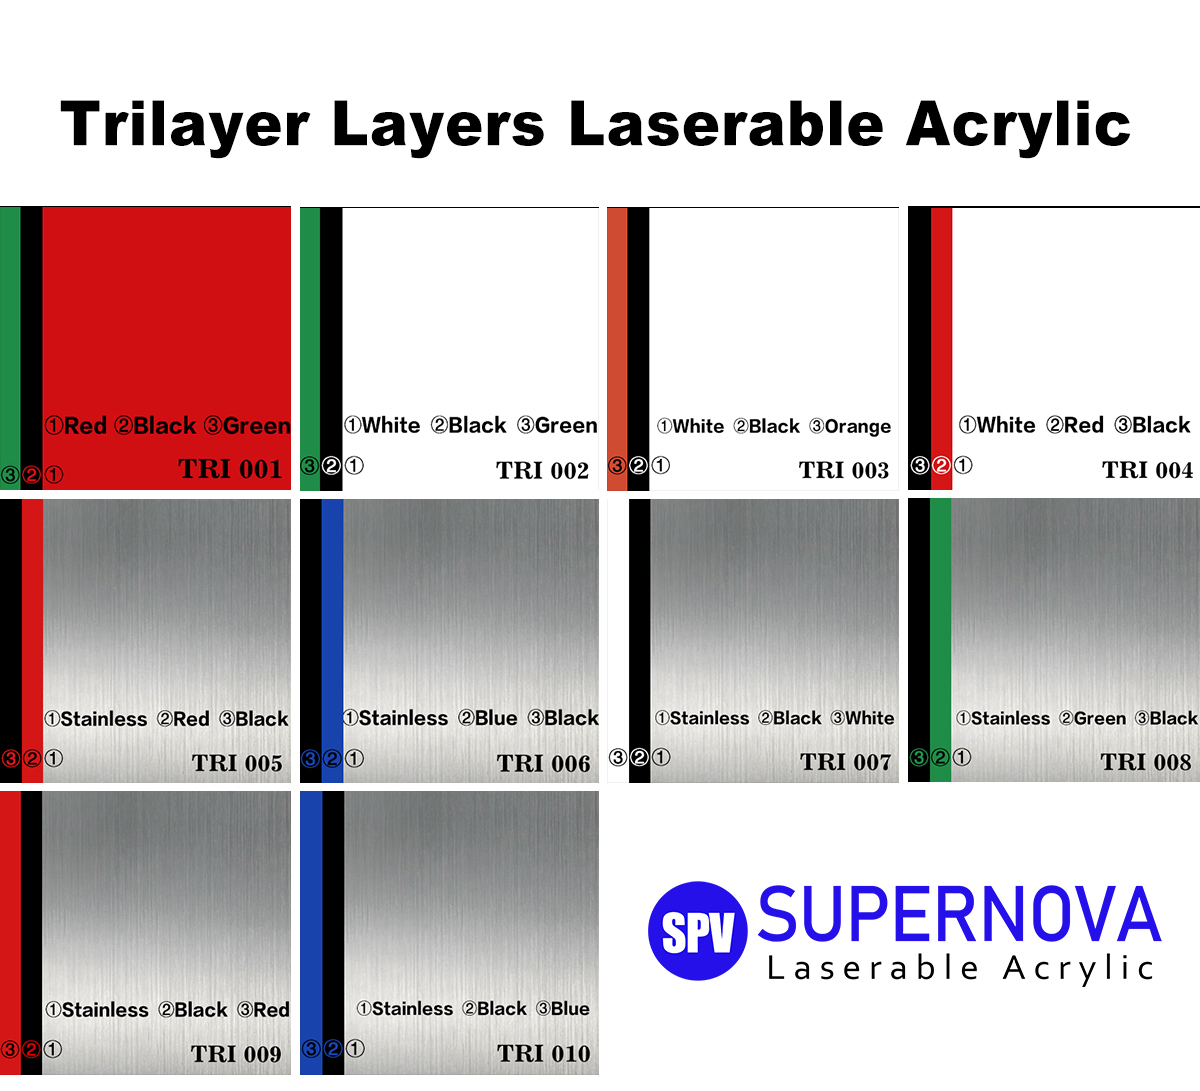 Laserbare Acrylplatten Laserbare Acrylplatten Produkt anzeigen →
Eine Kaufcheckliste, bevor Sie eine leere Spezifikation sperren
- Fordern Sie ein physisches Muster oder ein Foto eines gravierten Teststücks an, kein gerendertes Modell. Der Kontrast ist das Einzige, was Sie anhand eines Produktbildes nicht beurteilen können.
- Bestätigen Sie den Klebstofftyp und, falls der Balken die Klebstoffschicht durchschneidet, wie sich der Klebstoff bei der Schneidtemperatur verhält.
- Fragen Sie nach der Dickentoleranz. Variationen zwischen den Chargen bedeuten eine Neuausrichtung und Neuabstimmung zwischen den Lieferungen.
- Fragen Sie, ob die Farbe der obersten Schicht individuell angepasst werden kann. Wenn ein Kundenlogo mit einer bestimmten Markenfarbe harmonieren muss, ist eine benutzerdefinierte Oberflächenebene zuverlässiger, als das Ergebnis mit Einstellungen zu verfolgen.
- Prüfen Sie, wie sich der Zuschnitt unter einer Merrow-Kante oder einer Steppnaht verhält, denn die Lage, auf der die Nadel landet, entscheidet darüber, ob der Rand sauber schließt oder sich kräuselt.
Die Kurzfassung: Wählen Sie den Rohling nach Kontrast und Konsistenz, wählen Sie die Maschine nach Durchsatz und Schnittqualität und lassen Sie niemals ein neues Material ohne eine Testmatrix in die Produktion gelangen.
Der größte Teil der Frustration bei der Patch-Gravur entsteht dadurch, dass der Laser als die zu lösende Variable betrachtet wird. In der Praxis ist der Strahl die Konstante. Es wird genau das tun, was das Material zulässt, nicht mehr, weshalb die Workshops, die konsistente Arbeit liefern, in der Regel diejenigen sind, die ihre erste Stunde mit der Leerauswahl und ihre zweite mit einem Testraster verbringen. Holen Sie sich das richtige Material, stimmen Sie es einmal ab, und die Maschine wird auf die bestmögliche Weise zum uninteressantesten Teil des Prozesses.
Kontaktieren Sie uns
Ihre E-Mail-Adresse wird nicht veröffentlicht. Pflichtfelder sind markiert*
Kategorien
Produktkategorie
Kontaktieren Sie uns




-
86-15851089634

-
[email protected]

-
Raum 3110, Gebäude 6, Jinrongcheng, Nr. 5 Shiji Avenue, Bezirk Yandu, Stadt Yancheng, Provinz Jiangsu, China

-
Nr. 109, Team 1, Longnian, Nanyang, Bezirk Tinghu, Stadt Yancheng, Provinz Jiangsu, China, Postleitzahl: 224000
- SCHNELLLINKS

