
 English
 Español
 Deutsch
Cricut-Sublimationsdruck: Wo die Maschine hilft und wo sie versagt
2026-11-08Die Projekte, die enttäuschen, sind selten diejenigen mit schwachem Artwork. Sie enttäuschen, weil erwartet wurde, dass ein Cricut die Hälfte des Auftrags ausmacht. Das ist es nicht. Ein Cricut hat keinen Sublimationsdruckkopf, keine Sublimationstinte und keine Zuführung für Transferpapier. Es entwirft, es schneidet, es presst. Die Druckhälfte kommt von woanders, und jede nachgelagerte Entscheidung, von der Rohlingsauswahl bis zu den Druckmaschineneinstellungen, hängt davon ab, dass diese Aufteilung klar ist, bevor der erste Auftrag erteilt wird.
In der Praxis gibt es zwei Routen, die sich an der Bank sehr unterschiedlich verhalten.
- Route des Sublimationsdruckers: Legen Sie das Design im Design Space aus, drucken Sie es auf einem speziellen Sublimationsdrucker mit Sublimationstinte und Transferpapier aus, schneiden Sie die Übertragung auf einer Cricut-Matte aus und drücken Sie dann.
- Route des vorgedruckten Transferblatts: Kaufen Sie anderswo gedruckte Transferbögen, schneiden Sie sie aus, entgittern Sie sie und pressen Sie sie. Keine Druckerwartung, aber jede Designänderung wartet auf einen Lieferanten.
- Hybrid: Der Drucker übernimmt Foto- und Farbverlaufsarbeiten, während der Cricut geformte Rohlinge schneidet, fertige Teile zuschneidet und kleine Hilfsteile produziert.
Keiner der Wege entgeht dem Substrat. Sublimationsfarbstoff verwandelt sich bei Hitze in Gas und benötigt eine Polymeroberfläche, um sich mit Polyestergewebe oder einem mit Polyester beschichteten Kunstleder, Karton oder Acryl zu verbinden. Eine Presse drückt den ganzen Nachmittag lang gerne ein Design auf eine Baumwolltasche. Die Tasche sieht immer noch blass aus und bleibt auch nach dem ersten Waschen blass.
| Schritt | Behandelt von | Was zu überprüfen ist |
|---|---|---|
| Design und Verschachtelung | Cricut Design Space | 1 bis 2 mm Beschnitt; Passermarken drucken und dann schneiden |
| Sublimationsdrucker mit Sublimationstinte oder vorgedruckten Transferbögen | Farbprofil, gespiegelte Ausgabe, Papiergewicht | |
| Schneiden | Cricut Maker, Explore oder Joy mit einer Klinge mit feiner Spitze | Probeschnitt an einem Reststück; Schneiden Sie die leere Kante leicht ein |
| Wärmeübertragung | Heißpresse, EasyPress oder Autopress | Temperatur, gleichmäßiger Druck, Verweilzeit, Schälmethode |
| Substrat | Beschichteter Aufnäher, Untersetzer, Schlüsselanhänger oder Bogenmaterial | Polyesteranteil oder Rezeptorbeschichtung |
Die vier Variablen, die darüber entscheiden, ob das Bild eine Bindung eingeht
Beschichtung, Temperatur, Druck und Verweilzeit, in der Reihenfolge ihrer Wichtigkeit. Die Hersteller sind besessen von der Temperatur, weil sie die Zahl auf dem Display ist, doch ein beschichteter Rohling, der leicht kühl gepresst wird, übertrifft immer einen unbeschichteten Rohling, der perfekt gepresst wird.
Temperatur, Zeit und das Fenster des Lieferanten
Die meisten Sublimations-Kunstlederrohlinge und beschichteten Hartrohlinge bleiben 40 bis 60 Sekunden lang bei mittelstarkem Druck in einem Fenster bei etwa 196 bis 204 °C (385 bis 400 °F). Betrachten Sie das als Ausgangspunkt und nicht als Gesetz. Die Rezeptorbeschichtungen unterscheiden sich von Mühle zu Fabrik und eine Beschichtung, die den Farbstoff bei 385 °F sauber freisetzt, kann bei 400 °F verbrennen. Die veröffentlichte Spezifikation des Rohlingslieferanten übertrifft alle in einem Forenthread gefundenen Zahlen.
Druck, Schälen und die zweite Presse
Druck ist das Problem, mit dem kleine Pressen zu kämpfen haben. Eine Pressplatte für den Heimgebrauch übt selten eine gleichmäßige Kraft über die gesamte Oberfläche aus. Halten Sie die Rohlinge daher in der Nähe der Mitte, verwenden Sie unter harten Untergründen ein Presspad und vermeiden Sie ein Wackeln des Griffs. Die Abziehmethode folgt den Anweisungen für das Transferpapier, warm oder kalt, und ein fünf Sekunden langer Druck unter einer Abdeckfolie entfernt den matten Glanz, der entsteht, wenn die Folie abgezogen wird, während sie noch heiß ist.
Auf einem 2,5 Zoll großen Feld entspricht ein einzelner Millimeter Drift vier Prozent der druckbaren Fläche. Die Registrierung ist kein Detail. Es ist das Design.
Sublimation benötigt etwa 65 Prozent Polyester oder mehr, um die Farbe zu halten. Baumwoll-, Leinen- und Wollmischungen lehnen den Farbstoff entweder ab oder enthalten einen Hauch davon. Wenn ein Kunde einen Naturfaser-Look wünscht, lenken Sie das Projekt auf einen beschichteten Rohling oder eine Polyblend-Leinwand, anstatt ein Ergebnis zu versprechen, das die Faser nicht liefern kann.
| Substrat | Warum es Farbstoff akzeptiert | Typisches Pressefenster | Realistisches Ergebnis |
|---|---|---|---|
| 100 % Polyester-Jersey | Farbstoff bindet sich in die Polymerkette | 385 bis 400 °F, 45 bis 60 s | Lebendig und waschbeständig |
| 65/35 Poly-Baumwolle | Genug Polymer, um Farbe anzunehmen | 390 bis 400 °F, 50 bis 60 s | Leicht gedämpfter, weicherer Griff |
| Beschichtetes Sublimationskunstleder | Rezeptorbeschichtung auf einer PU-Oberfläche | Pro Lieferant normalerweise 385 bis 400 °F für 45 bis 55 Sekunden | Scharfe Kanten, feiner Text hält |
| Beschichtete Platte oder Acryl | Aufgesprühte oder laminierte Rezeptorschicht | Pro Lieferant | Knackig, erfordert aber gleichmäßigen Druck |
| Jute, Sackleinen, Leinwand | Gemischte oder beschichtete Naturfaser | Pro Lieferant | Strukturierte, weichere Farbe, passt zu rustikalen Designs |
| Unbehandelte Baumwolle | Keine Rezeptorschicht | Nicht anwendbar | Schlägt fehl; verblasst nach einmaligem Waschen |
Rohlinge für eine kleine Pressplatte
Eine 9 x 9 Zoll große EasyPress deckt 81 Quadratzoll ab, wodurch Rohlinge im Bereich von 2 bis 4 Zoll zum natürlichen Lebensraum werden. Sie passen zu mehreren in einen Zyklus, tolerieren kleine Druckschwankungen und kosten so wenig, dass man sie als Teststücke abschreiben kann. Aus diesem Grund hat sich die kleinformatige Sublimation eher für Aufnäher, Untersetzer, Schlüsselanhänger, Gepäckanhänger und Flachfolien als für große Bekleidungsflächen entschieden.
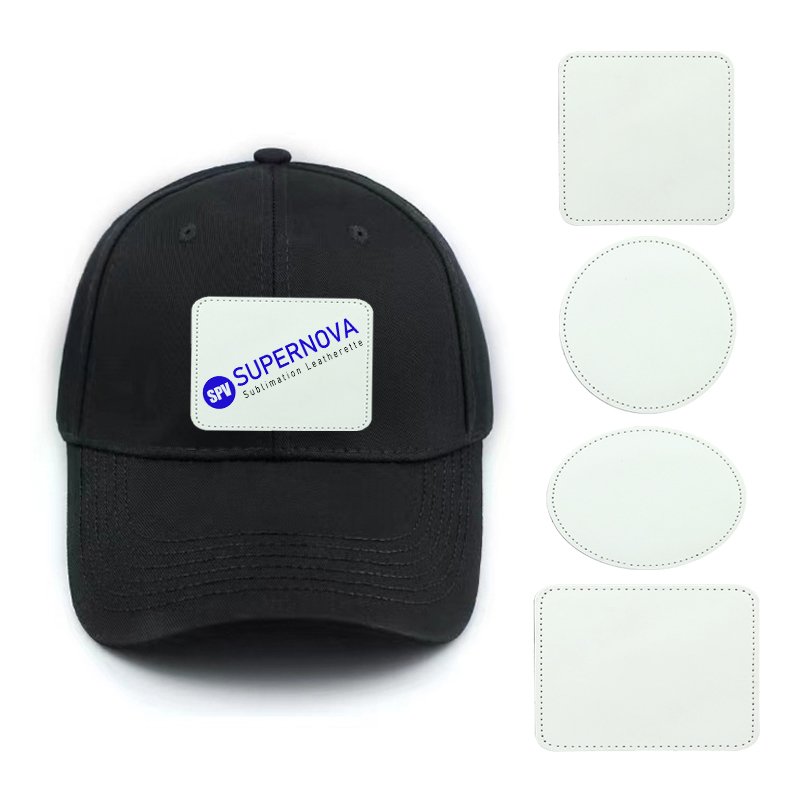
Das Patch-Format ist der nachsichtigste Einstiegspunkt. Ein runder Sublimations-Kunstlederaufnäher lässt sich ohne Presskissen flach drücken, ist in deutlich weniger als einer Minute fertig und ergibt eine Einheit, die der Kunde auf eine Jacke, Mütze oder Tasche nähen oder aufbügeln kann.
 2 1/2 Zoll runde Sublimations-Kunstlederflicken mit Kleber Runde Aufnäher aus Kunstleder unterstützen die Individualisierung von Jacken, Mützen und Tragetaschen durch Sublimation, mit selbstklebender Rückseite und einer maximal bedruckbaren Fläche von 2 1/4 Zoll. Produkt anzeigen →
Quadratische, sechseckige und rechteckige Versionen mit den Maßen 3 x 2 und 3 x 3 Zoll bieten mehr bedruckbare Fläche für Logos mit Text, und die merrow-gebundene Kante verdeckt die Schnittlinie auf einem fertigen Kleidungsstück.
Untersetzer verhalten sich genau umgekehrt. Sie sind dicker, daher muss der Druck wirklich gleichmäßig sein, aber die bedruckbare Fläche ist groß, der fertige Artikel wird in Sets verkauft und Nachbestellungen sind im Gastgewerbe üblich.
 Runder Sublimations-Tassenuntersetzer aus PU-Leder Ein 4-Zoll-Untersetzer aus Kunstleder mit einer bedruckbaren Vorderseite von 3 3/8 Zoll, geeignet für personalisiertes Café-Branding, Geschenke und Heimdekorationssets. Produkt anzeigen →
Bei Schlüsselanhängern und kleinen persönlichen Accessoires lohnt sich der beidseitige Druck. Eine auf beiden Seiten bedruckte Einheit beseitigt den Einwand „Die Rückseite ist leer“, der einseitige Muster auf Kunsthandwerksmessen stillschweigend vernichtet.
 Doppelseitiger runder Schlüsselanhänger aus PU-Leder mit Sublimationsdruck Ein 2-Zoll-Schlüsselanhänger aus Kunstleder mit Metallring, der für den Sublimationsdruck auf beiden Seiten für Branding, Geschenke und Werbeaccessoires konzipiert ist. Produkt anzeigen →
Pflaster mit selbstklebender Rückseite eignen sich für Press-and-Go-Anwendungen, der Kleber muss jedoch die Drucktemperatur überstehen, ohne durch die Oberfläche zu bluten. Aufnähbare und gebundene Aufnäher kosten mehr pro Einheit und erfordern mehr Zeit zum Anbringen, sie halten jedoch auch Kleidungsstücken stand, die wöchentlich gewaschen werden. Entscheiden Sie sich für die Befestigungsmethode, bevor Sie die Bildgröße genehmigen.
Hinter den fertigen Artikeln verbirgt sich Plattenmaterial: 1,8 mm dickes Kunstleder in verschiedenen Texturen, ein- oder doppelseitig bedruckbar, mit oder ohne Kleber. Käufer, die eine Farbstory für Einzelhandelskunden benötigen, können von dort aus arbeiten Kunstleder-Farbkarte für Maserungs- und Oberflächenreferenzen und die Kunstleder-Sortiment für glattere Oberflächen, die feinen Text am besten halten.
Schneiden, Ausrichten und das Zwei-Millimeter-Problem
Die Druck- und Schnittregistrierung auf einem Cricut ist für die Produktion kleiner Artikel genau genug, aber nicht absolut. Auf einer frischen Matte können Sie mit Abweichungen von einem Bruchteil eines Millimeters rechnen, und deutlich mehr, wenn die Matte müde ist, die Klinge stumpf ist oder sich die Transferfolie an einer Kante wellt.
Zwei Gewohnheiten beseitigen den größten Teil des Abfalls. Bauen Sie zunächst einen Beschnitt von ein bis zwei Millimetern in jedes Design ein, sodass durch eine leichte Verschiebung der Hintergrund und nicht das Logo beschnitten wird. Zweitens schneiden Sie das Transferpapier ein Haar kleiner als das leere Gesicht ab, etwa einen halben Millimeter innerhalb der Kante, damit die Farbe niemals den Rand umhüllt und einen dunklen Lichthof an der Seitenwand hinterlässt.
Beim Schneiden von Transferfolien trennt eine Klinge mit feiner Spitze bei leichter Einstellung den Film in der Regel sauber, während bei stärkeren Einstellungen der Träger eingekerbt wird und das Unkraut reißt. Führen Sie immer einen Testschnitt an einem Reststück desselben Blattes durch: Eine Einstellung, die bei einem leichten Film funktioniert, schneidet direkt durch einen schwereren. Das Schneiden des Rohlings selbst ist ein separater Vorgang, und eine Klinge, die 1,8 mm Kunstleder bearbeitet, berührt keine beschichtete Acrylplatte.
Wo kleinformatige Sublimation ihren Unterhalt verdient
Der Flaschenhals ist die Druckmaschine, nicht der Drucker. Jeder Auftrag, bei dem eine Pressplatte mit identischen kleinen Rohlingen gefüllt wird, ist profitabel. Bei jedem Auftrag, bei dem ein großer Artikel pro Zyklus gepresst wird, ist dies nicht der Fall, es sei denn, der Artikel hat einen entsprechenden Preis. Diese einzige Regel erklärt, welche Produkte immer wieder nachbestellt werden.
- Club- und Team-Patches: 40 bis 200 Einheiten pro Saison, identische Größe, variable Namen. Der Cricut übernimmt den variablen Schnitt, die Presse erledigt den Rest.
- Event-Schlüsselanhänger und Gepäckanhänger: Kleine Auflagen mit einem Datum darauf, normalerweise auf beiden Seiten gedruckt.
- Haustierzubehör: Halsbänder und Schals in fünf Größen, personalisiert pro Tier, werden als Add-Ons und nicht als Hauptprodukte verkauft.
- Hospitality-Untersetzer: Vierer-Sets mit Markenfarben, die bei Nachbestellungen übereinstimmen müssen, woran sich die Konsistenz der Beschichtung von Charge zu Charge zeigt.
- Onboarding-Kits: Notizbuch, Untersetzer, Schlüsselanhänger und Ausweishalter, gepresst aus einer Logodatei, einer Farbreferenz, einem Lieferanten.
Eine Kaufcheckliste vor der ersten Großbestellung
- Fragen Sie nach der Spezifikation der Rezeptorbeschichtung, nicht nur nach dem Farbnamen.
- Bestätigen Sie die ein- oder doppelseitige Bedruckbarkeit, bevor Sie ein zweiseitiges Design genehmigen.
- Überprüfen Sie die Kantenbeschaffenheit: Die Merrow-Bindung verbirgt einen groben Schnitt, während bei einer rohen Kante jeder Millimeter Fehlausrichtung sichtbar ist.
- Bestätigen Sie den Klebstofftyp und ob er die Presstemperatur übersteht.
- Fragen Sie nach Größentoleranz; Ein 2,5-Zoll-Patch, der 2,4 Zoll erreicht, verändert jedes um ihn herum aufgebaute Layout.
- Fordern Sie Muster jeder Textur in derselben Farbfamilie an, gepresst mit Ihren eigenen Einstellungen.
- Testen Sie ein Design an drei verschiedenen Rohlingen, bevor Sie sich für eine Charge entscheiden.
- Bestätigen Sie die Mindestbestellmenge, die Lieferzeit und ob die Farbe angepasst werden kann.
Eine Handvoll Musterrohlinge kostet weitaus weniger als eine Großbestellung, bei der das Pressen ungleichmäßig erfolgt, weil eine Beschichtungscharge dünner war als die letzte. Drücken Sie zwei oder drei von jeder Textur in Ihren Produktionseinstellungen, waschen Sie das fertige Stück einmal und behalten Sie die Ergebnisse als Referenz für die nächste Bestellung.
Nichts davon verwandelt einen Cricut in einen Sublimationsdrucker, und das war auch nie der Fall. Was die Maschine wirklich leistet, ist Layoutgenauigkeit, sauber geformte Schnitte und gleichmäßiger Druck auf kleine Gegenstände, und diese drei Dinge sind genau das, was einen verkaufsfähigen Flicken von einem schiefen Flicken unterscheidet. Der Ausdruck verbleibt beim Drucker; Die Materialwissenschaft bleibt beim Rohling.
Wenn Sie die Reihenfolge der Vorgänge ändern, werden die Projekte vorhersehbar. Wählen Sie das Substrat für die Beschichtung aus, formatieren Sie das Design mit Anschnitt und einem Rand innerhalb der Kante, drücken Sie innerhalb des vom Lieferanten angegebenen Fensters und lassen Sie den Cricut die Arbeit erledigen, die er wirklich gut kann. Bei den meisten Fehlern, die der Maschine zugeschrieben werden, handelt es sich in Wirklichkeit um Fehler dieser Art.
Kontaktieren Sie uns
Ihre E-Mail-Adresse wird nicht veröffentlicht. Pflichtfelder sind markiert*
Kategorien
Produktkategorie
Kontaktieren Sie uns


-
86-15851089634

-
[email protected]

-
Raum 3110, Gebäude 6, Jinrongcheng, Nr. 5 Shiji Avenue, Bezirk Yandu, Stadt Yancheng, Provinz Jiangsu, China

-
Nr. 109, Team 1, Longnian, Nanyang, Bezirk Tinghu, Stadt Yancheng, Provinz Jiangsu, China, Postleitzahl: 224000
- SCHNELLLINKS

