 English
 Español
 Deutsch
Sublimationszeit und -temperatur für Glasschneidebretter: Eine praktische Anleitung zum Pressen
2026-10-19Sublimationszeit und Temperatur des Glasschneidebretts
Beginnen Sie 3 Minuten lang bei 375 °F. Dann lesen Sie die Leerzeichen, denn beschichtetes Glas folgt selten einem Rezept für alle Plattengrößen und -stärken.
Auf einem Produktfoto sehen Glasschneidebretter schlicht aus. In der Presse verhalten sie sich wie ein dichtes, wärmehungriges Substrat mit einer dünnen Polymerbeschichtung, die den Farbstoff absorbieren muss, ohne zu trüben, zu reißen oder gelb zu werden. Aus diesem Grund ist die nützliche Antwort auf die Sublimationszeit und -temperatur von Glasschneidebrettern nicht eine einzige Zahl. Es handelt sich um einen Startbereich, eine Reihe von Variablen und eine Testmethode, die Sie wiederholen können.
Beginnen Sie bei einer kleinen, dünnen, beschichteten Glasplatte 3 Minuten lang bei 190 °C (375 °F) und mittlerem Druck. Planen Sie für ein rechteckiges Standardbrett 4–5 Minuten bei 190–196 °C (375–385 °F) ein. Dickes gehärtetes Glas oder große Vollverpackungsdesigns benötigen oft 5–8 Minuten lang 196–204 °C (385–400 °F). Die Anleitung des Rohlingslieferanten gewinnt immer gegenüber einer allgemeinen Tabelle.
Grundeinstellungen für beschichtete Glasschneidebretter
Das untere Ende des Bereichs schützt die Beschichtung. Das obere Ende entwickelt Farbe auf dickem Glas. Wenn Sie sich direkt großer Hitze aussetzen, kann es passieren, dass sich die Tinte verklebt und gleichzeitig die Oberfläche beschädigt wird.
| Board-Typ | Temperatur | Zeit | Druck und Notizen |
|---|---|---|---|
| Kleine beschichtete Glasplatte, 6 x 8 Zoll | 375°F / 190°C | 3–4 Minuten | Mittlerer Druck; 5 Sekunden vorheizen |
| Rechteckiges Standardbrett, 8 x 11 Zoll | 375–385°F / 190–196°C | 4–5 Minuten | Mittlerer Druck; Bei ungleichmäßiger Hitze um 180° zur Hälfte drehen |
| Dickes gehärtetes Glas, 0,25 Zoll / 6 mm | 385–400 °F / 196–204 °C | 5–7 Minuten | Mittlerer bis hoher Druck; Erwärmen Sie den Rohling zuerst |
| Großes Full-Wrap-Board, 12 x 15 Zoll | 390–400 °F / 199–204 °C | 6–8 Minuten | Mittlerer bis hoher Druck; Kleben Sie jede Kante sicher ab |
Wenn das erste Brett schwach aussieht, fügen Sie 5 °F oder 30 Sekunden hinzu. Nehmen Sie jeweils eine Änderung vor. Wenn die Beschichtung glänzend, wellig oder gelb aussieht, reduzieren Sie zuerst die Temperatur und dann die Zeit.
Warum Glas eine eigene Zeit- und Temperaturkurve braucht
Stoff und Kunstleder geben Feuchtigkeit ab und lassen Farbstoff in die Faser eindringen. Beschichtetes Glas nicht. Wärme muss durch das Glas strömen, die Beschichtung so weich machen, dass sie den Farbstoff aufnehmen kann, und dann abkühlen, ohne dass Gas eingeschlossen wird. Ein Glasbrett hält die Wärme außerdem länger als ein Stoffzuschnitt, sodass die eigentliche Verweilzeit auch nach dem Öffnen der Presse anhält.
Dieses Verhalten erklärt die häufigsten Fehlermodi. Zu wenig Zeit führt zu schwachen Schwarztönen und matten Rottönen. Zu viel Hitze kann die Beschichtung vergilben lassen oder ein Geisterbild erzeugen, wenn sich das Papier verschiebt. Zu geringer Druck hinterlässt Lufteinschlüsse; Zu viel Druck beansprucht das Glas. Wenn Sie auch mit beschichteten Rohlingen anderer Kategorien arbeiten, gilt die gleiche Oberflächenlogik. Dieser Hinweis auf Warum Sublimationsuntersetzer eine spezielle Beschichtung benötigen ist eine nützliche Erinnerung daran, dass die Polymerschicht und nicht die Tinte allein das Endergebnis steuert.
Der Druck ist genauso wichtig wie die Temperatur
Üben Sie ausreichend Druck aus, um den Spalt zwischen Papier und Beschichtung zu schließen, aber nicht so stark, dass sich das Glas durchbiegt. Der mittlere Druck ist der normale Ausgangspunkt. Bei dicken, gehärteten Platten ist möglicherweise eine mittlere bis hohe Härte erforderlich, aber achten Sie auf Absplitterungen oder Risse an den Kanten. Ein Silikonpad kann den Druck auf einem großen Board ausgleichen.
Ein wiederholbarer Press-Workflow
Gute Ergebnisse werden durch eine kurze Checkliste erzielt, nicht durch ständige Änderungen des Rezepts. Drucken Sie spiegelverkehrt, erwärmen Sie den Rohling vor und lassen Sie das Design an Ort und Stelle.
- Stellen Sie die Presse auf 190 °C ein und lassen Sie sie mindestens 10 Minuten lang stabilisieren.
- Drücken Sie die beschichtete Glasplatte 5–10 Sekunden lang vor, um Feuchtigkeit zu entfernen und die Beschichtung zu erwärmen.
- Drucken Sie das Design im Spiegelmodus mit hochwertiger Sublimationstinte und Papier. Schneiden Sie überschüssiges Papier ab, aber lassen Sie genügend Rand zum sicheren Kleben übrig.
- Legen Sie den Druck mit der bedruckten Seite nach unten auf die beschichtete Seite. Bestätigen Sie die richtige Seite, bevor Sie drücken. Sobald das Board heiß ist, sind Fehler teuer.
- Bringen Sie Schutzpapier über und unter der Platine an. Kleben Sie den Druck mit hitzebeständigem Klebeband fest, damit er sich nicht verschieben kann.
- Für ein kleines Brett 3–4 Minuten bei mittlerem Druck andrücken. Bei größeren oder dickeren Brettern die Dauer auf 5–8 Minuten verlängern und nur dann um 180 Grad zur Hälfte drehen, wenn das Design vollständig befestigt ist.
- Nehmen Sie das Brett heraus und lassen Sie es flach unter einem leichten Gewicht abkühlen. Ziehen Sie das Papier erst ab, wenn das Brett Raumtemperatur erreicht hat.
Fehlerbehebung nach Symptom
Wenn eine Glasplatine ausfällt, deutet das Symptom normalerweise auf eine Variable hin. Ändern Sie eine Einstellung, führen Sie ein zweites Board aus und vergleichen Sie.
- Schwaches oder verwaschenes Bild: Erhöhen Sie die Zeit um 30 Sekunden oder die Temperatur um 5 °F. Überprüfen Sie, ob die beschichtete Seite zum Druck zeigt.
- Verschwommene oder doppelte Kanten: Das Papier bewegte sich. Fügen Sie mehr Klebeband hinzu oder verringern Sie den Druck, wenn sich die Platine in der Presse bewegt.
- Gelber oder brauner Farbton: Die Beschichtung ist überhitzt. Senken Sie die Temperatur um 10–15 °F und verkürzen Sie die Verweilzeit.
- Design kratzt ab: Die Übertragung ist unzureichend ausgehärtet oder dem Glas fehlt eine Sublimationsbeschichtung. Verkaufen Sie es nicht als fertiges Produkt.
- Gebrochenes Glas: Thermoschock oder ungleichmäßiger Druck. Erwärmen Sie den Rohling, verwenden Sie eine Flachpresse und vermeiden Sie das Pressen einer kalten Platte bei 400 °F.
- Feuchtigkeitsflecken: Länger vorpressen. Glas kann Oberflächenfeuchtigkeit speichern, die sich unter dem Papier in Dampf verwandelt.
Glass verzeiht keine überstürzte Presse. Es belohnt ein wiederholbares Rezept, eine saubere Beschichtung und eine geduldige Abkühlung.
Beschichtung, Lebensmittelsicherheit und Verkaufsansprüche
Nicht jedes Glasschneidebrett ist für die Sublimation geeignet. Eine dekorative Glasplatte hat möglicherweise keine Polymerbeschichtung und die Tinte bleibt auf der Oberfläche, bis sie abgewaschen oder abgekratzt wird. Kaufen Sie für Produkte mit Lebensmittelkontakt einen Rohling, der ausdrücklich als sublimationsbeschichtetes, lebensmittelechtes Schneidebrett verkauft wird. Fragen Sie nach, welche Seite zum Schneiden gedacht ist und welche Seite den Aufdruck trägt.
Wenn Sie das fertige Brett weiterverkaufen, fügen Sie Pflegehinweise bei: Handwäsche, keine Scheuermittel verwenden und nicht direkt auf der bedruckten Seite schneiden. Diese kleine Beilage schützt Ihren Kunden und Ihre Marke.
Wenn ein anderer Sublimationsrohling die bessere Wahl ist
Glasschneidebretter sind ein Spezialprodukt. Sie sind schwer, beim Transport zerbrechlich und empfindlich gegenüber Temperaturschocks. Wenn Sie einen Sublimationsartikel mit geringerem Risiko für Werbeaktionen, Geschenke oder den Einzelhandel benötigen, lassen sich Zuschnitte aus beschichtetem Kunstleder, Stoff und PU in der Regel schneller drucken und überstehen den Versand mit weniger Reklamationen.
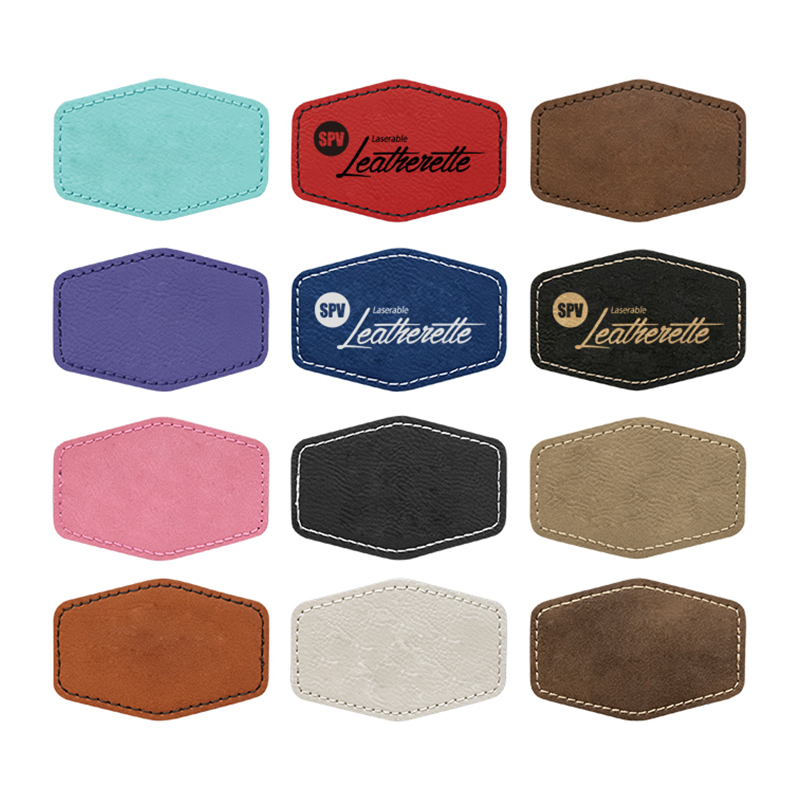
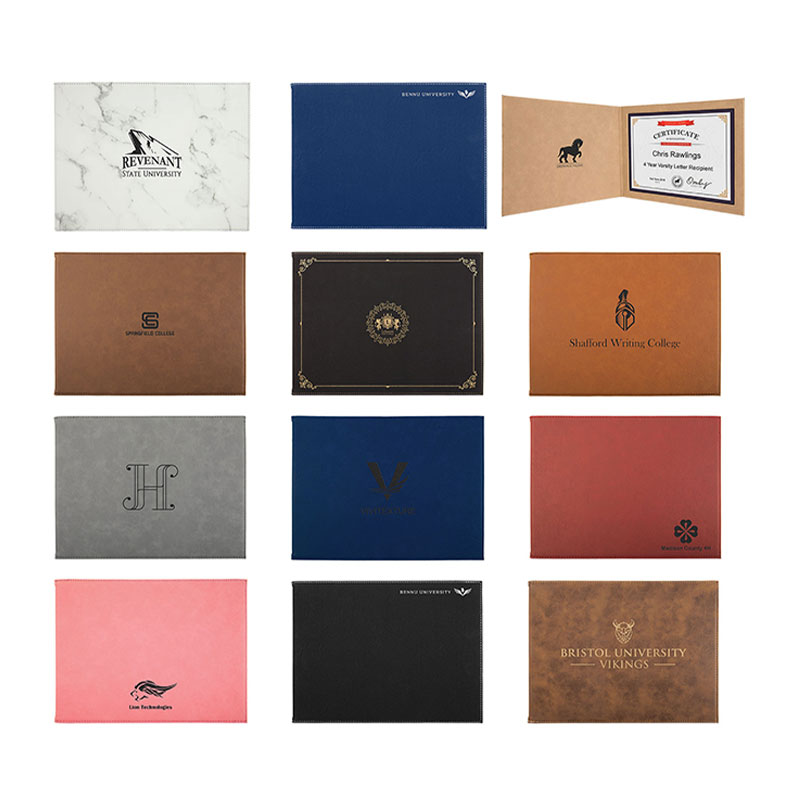
Unser Farbkarte zeigt die Auswahl an Texturen und Oberflächen, die für diese alternativen Rohlinge verfügbar sind, von Kunstleder über Canvas bis hin zu Metallic-Looks. Ein runder Tassenuntersetzer aus PU-Leder beispielsweise wird bei einer viel niedrigeren Temperatur gepresst als Glas und bietet Ihnen eine weiche, unzerbrechliche Oberfläche für Logos und Muster.
Eine weitere praktische Option für Hüte, Taschen und Kleinartikel sind selbstklebende Aufnäher. Sie lassen sich leicht pressen, leicht nähen und sind weitaus weniger zerbrechlich als Glas.
Für Schlüsselanhänger und kleine persönliche Accessoires können doppelseitig bedruckbare Zuschnitte auf beiden Seiten ein Design tragen, ohne das Gewicht oder die Bruchgefahr von Glas.
Qualitätsprüfungen vor dem Versand einer Glastafel
Führen Sie diese Prüfungen durch, bevor Sie ein Schneidebrett aus sublimiertem Glas einpacken:
- Untersuchen Sie die Beschichtung unter schrägem Licht auf Kratzer, Trübungen oder unbeschichtete Kanten.
- Stellen Sie sicher, dass das Bild an den Ecken scharf ist und in der Mitte nicht verblasst.
- Testen Sie eine Probe mit einem leichten Kratzer auf der Rückseite; Wenn sich das Design löst, ist die Übertragung nicht ausgehärtet.
- Stellen Sie sicher, dass der Rohling für den Kontakt mit Lebensmitteln geeignet ist, wenn Sie diese Behauptung aufstellen.
- Wickeln Sie das Brett mit einem Eckenschutz ein und halten Sie es während der Lagerung flach.
Führen Sie für die Produktion ein Protokoll mit der genauen Zeit, Temperatur, dem Druck, der Papiersorte und der Rohlingscharge. Wenn ein Kunde sechs Monate später erneut bestellt, machen diese Notizen den Unterschied zwischen einem Match und einem Remake aus.
Letzte Druckeinstellungen, die Sie sich merken sollten
Beginnen Sie für die Sublimationszeit und -temperatur des Glasschneidebretts 3 Minuten lang bei 375 °F auf einem kleinen beschichteten Brett. Gehen Sie für ein rechteckiges Standardbrett auf 4–5 Minuten bei 375–385 °F und für dicke oder große Bretter auf 5–8 Minuten bei 385–400 °F. Üben Sie mittleren Druck aus, erwärmen Sie den Rohling vor, kleben Sie den Druck darauf und lassen Sie ihn flach abkühlen, bevor Sie ihn abziehen.
Diese Zahlen sind eine Basis, kein Versprechen. Die Beschichtung, die Glasdicke, der Druckmaschinentyp und die Tintenmenge verändern das Ergebnis. Testen Sie ein Board, notieren Sie das Ergebnis und lassen Sie sich anhand des Rohlings sagen, wie Sie es anpassen müssen.
Kontaktieren Sie uns
Ihre E-Mail-Adresse wird nicht veröffentlicht. Pflichtfelder sind markiert*
Kategorien
Produktkategorie
Kontaktieren Sie uns
-
86-15851089634

-
[email protected]

-
Raum 3110, Gebäude 6, Jinrongcheng, Nr. 5 Shiji Avenue, Bezirk Yandu, Stadt Yancheng, Provinz Jiangsu, China

-
Nr. 109, Team 1, Longnian, Nanyang, Bezirk Tinghu, Stadt Yancheng, Provinz Jiangsu, China, Postleitzahl: 224000
- SCHNELLLINKS