 English
 Español
 Deutsch
Lasergravierte Lederaufnäher: Materialien, Spezifikationen und Beschaffungsleitfaden für Käufer
2026-10-19Lasergravierte Lederflicken: Warum der Rohling über das Ergebnis entscheidet
Zwei Patches, eine Datei, eine Maschine, ein Nachmittag – einer graviert dunkel und klar, der andere kommt flach und grau heraus. Die Variable ist fast nie der Laser.
Ein runder 3-Zoll-Fleck löst sich am Montag deutlich vom Bett und ist am Dienstag verwaschen. Gleiches Bildmaterial, gleicher Bediener, gleiche Leistungseinstellung. Was sich veränderte, war die Folie unter dem Balken: eine andere Pigmentbeladung in der oberen Schicht oder eine Rolle, die etwas dicker lief als die Charge zuvor.
Hier zunächst das Fazit. Bei lasergravierten Lederflicken entscheidet der Rohling größtenteils über das Ergebnis – wie dunkel die Markierung ist, wie sauber die Schnittkante brennt, ob der Kleber überlebt und ob Nachbestellung Nummer vier noch mit dem von Ihnen genehmigten Muster übereinstimmt. Die Lasereinstellungen können im Laufe eines Nachmittags vorgenommen werden. Ein Substrat, das von Parzelle zu Parzelle wandert, kann das nicht.
Im Folgenden geht es darum, wie sich echtes Leder und PU-Kunstleder unter einem Strahl unterschiedlich verhalten, welche Patchformate und Träger die reale Produktion überdauern, Laserstartpunkte, die es wert sind, getestet statt kopiert zu werden, und die Kontrollen, die dafür sorgen, dass eine Nachbestellung wie die erste Lieferung aussieht.
Warum der Rohling wichtiger ist als der Balken
Beginnen Sie mit dem Material, das Sie kontrollieren können. Konstruierte Rohlinge wiederholen sich viel besser als Häute, weshalb die meisten Volumen-Patch-Programme auf Kunstleder statt auf echtem Leder basieren.
Echtes Leder variiert in der Art und Weise, wie ein Laser es freilegt. Dichte, Ölgehalt und Tanningehalt verändern sich innerhalb einer einzelnen Haut, sodass zwei aus unterschiedlichen Bereichen geschnittene Flächen bei identischen Einstellungen unterschiedlich tief eingraviert werden können. Pflanzlich gegerbte Brühe sorgt normalerweise für den stärksten Kontrast; Chromgegerbtes Material verdunkelt sich subtiler und hinterlässt Rückstände, die aus der Markierung entfernt werden müssen.
PU-Kunstleder verhält sich aufgrund seiner Konstruktion vorhersehbar. Ein Stoff- oder PU-Träger trägt eine pigmentierte Oberschicht mit geprägter Textur – Litschi, Krokodil, Holzmaserung, Denim, mattes Vintage, Metallic, holografisch – jeweils mit dem gleichen Farbziel hergestellt. Der Strahl entfernt Material, anstatt lebende Fasern zu verbrennen. Der Kontrast hängt also davon ab, wie viel von der oberen Schicht entfernt wird und was sich darunter befindet.
Hierfür ist zweischichtiges, laserbares Kunstleder vorgesehen. Die Schale und der Kern haben unterschiedliche Farben, sodass die Gravur den Kern freilegt und einen hohen Kontrast ohne zusätzliche Stärke erzielt. Feine Schriftarten und dünne Linien sorgen für eine Definition, die mit einschichtigem Material nur schwer zu erreichen ist.
| Substrat | Gravurergebnis | Chargenkonsistenz | Am besten geeignet für |
|---|---|---|---|
| Chromgegerbtes Echtleder | Leichte Verdunkelung, Rückstände bleiben im Fleck | Variabel, da Dichte und Öle je nach Haut unterschiedlich sind | Premium-Stücke in geringer Stückzahl |
| Pflanzlich gegerbtes Echtleder | Starker Kontrast mit einer brünierten Linie | Mäßig und die Farbe wird mit zunehmendem Alter intensiver | Heritage-Branding und Werkzeugdesigns |
| Einlagiges PU-Kunstleder | Tonmarkierung; Der Kontrast muss getestet werden | Hoch, mit sich wiederholenden Farben und Prägungen | Volumenprogramme und Werbepatches |
| Zweilagiges, laserbares Kunstleder | Kontrastreiche Darstellung der Kernfarbe | Hoch, Lauf nach Lauf | Logos, schöner Text und detaillierte Grafiken |
| Metallisches und holografisches Kunstleder | Matte Markierung auf einer reflektierenden Oberfläche | Hoch, mit gleichmäßigem Reflexionsvermögen | Mode-, Event- und Einzelhandelsaufnäher |
Patch-Formate und Unterstützungen, die die Produktion überleben
Bei den meisten Patch-Reklamationen, die bei einem Kunden eingehen, handelt es sich nicht um Gravurprobleme. Es handelt sich um Passformprobleme: ein Flicken, der nicht innerhalb der Nahtlinie sitzt, ein Kleber, der sich beim Waschen löst, eine Form, die das Tech Pack nie angegeben hat.
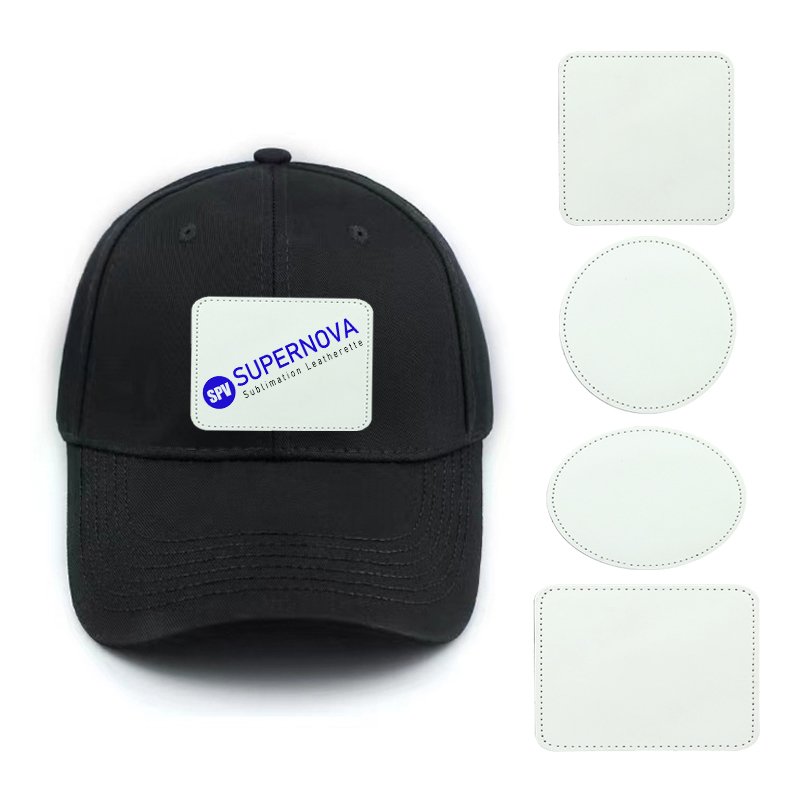
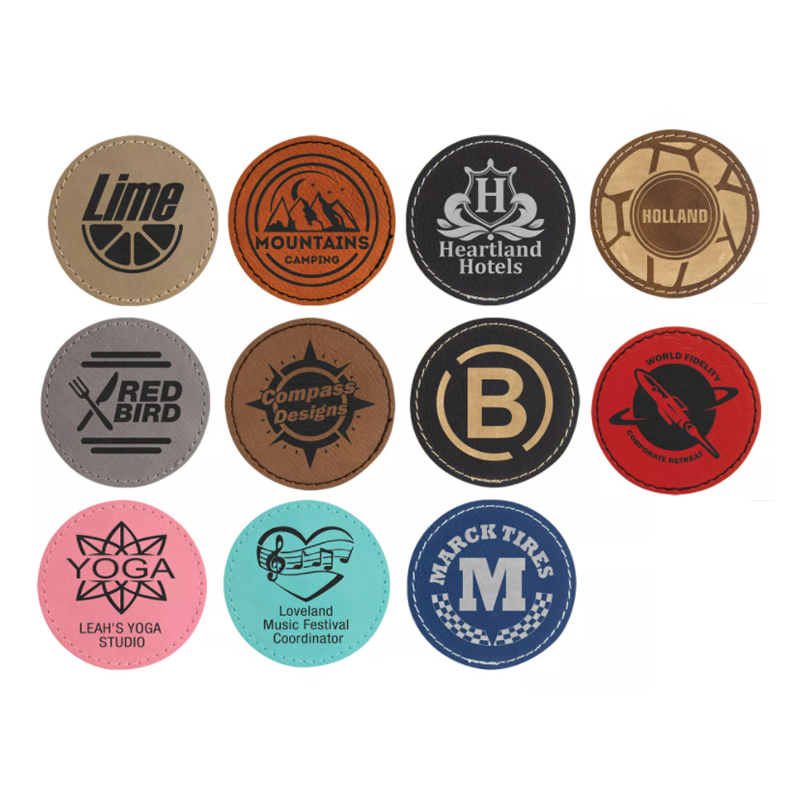
- Runde Flicken mit 2 1/2 Zoll und 3 Zoll Durchmesser, die Arbeitspferde für Mützenfronten, Jackenärmel und Helmüberzüge.
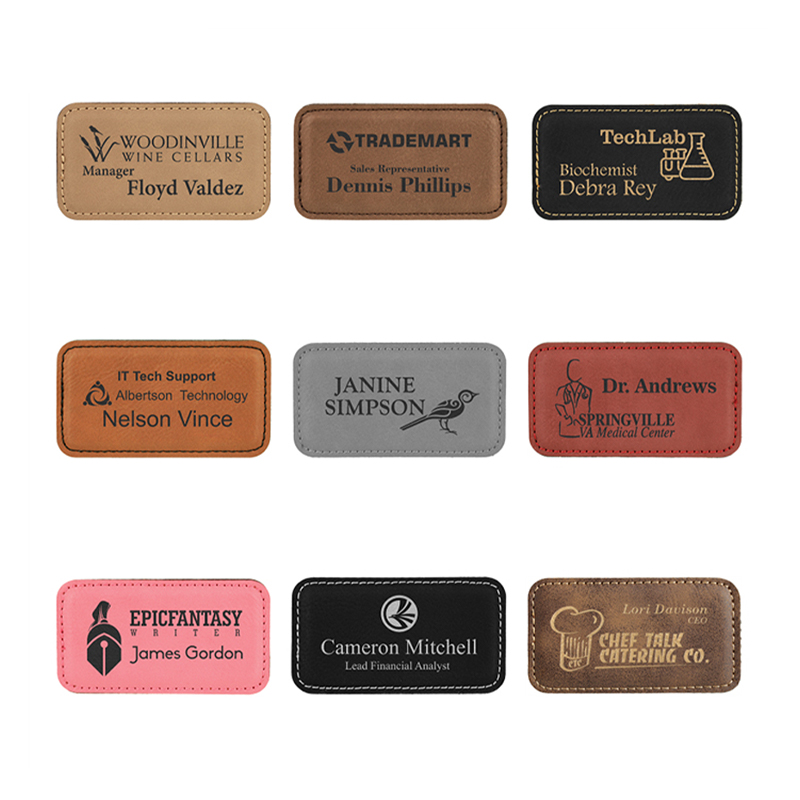
- Rechtecke in den Maßen 3-1/2 x 2-1/2 Zoll und 3 x 2 Zoll, dimensioniert für Wortmarken und gestapelte Logos.
- Quadrate in den Maßen 3 x 3 Zoll und 2-1/2 x 2-1/2 Zoll für Layouts im Badge-Stil.
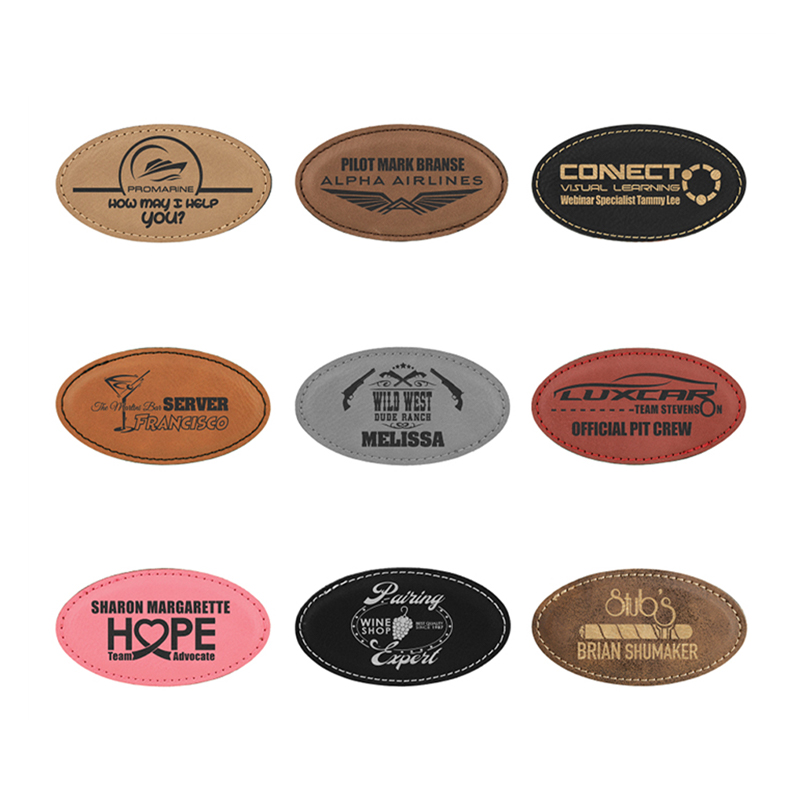
- Ovale und Sechsecke in 3-1/2 x 2-1/2 Zoll und 3 x 2 Zoll, wobei eine gestanzte Form als gewollt gelten muss.
Die Dicke ist genauso wichtig wie die Stellfläche. Volumen-Kunstleder hat üblicherweise eine Stärke von etwa 1,8 mm – steif genug, um eine flache Vorderseite auf einer Kappe zu halten, und dünn genug, um zu nähen, ohne mit der Nadel zu kämpfen. Fragen Sie nach der Toleranz und nicht nach dem Nennwert.
Backing spaltet sich in zwei Familien. Aufnäher mit selbstklebender Rückseite werden mit Hitze oder Druck angebracht und überspringen einen Nähschritt, weshalb sie bei kurzen Werbeauflagen dominieren. Die haltbare Variante sind Aufnäher mit Merrow-Bordüre: Der umwickelte Rand verhindert das Ausfransen und deckt die Nahtlinie ab.
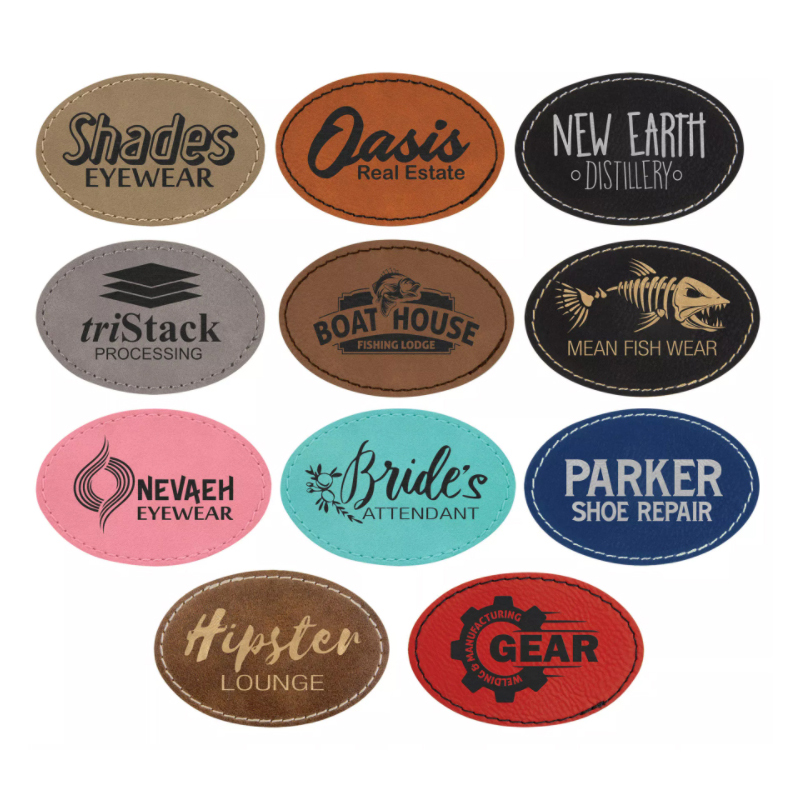
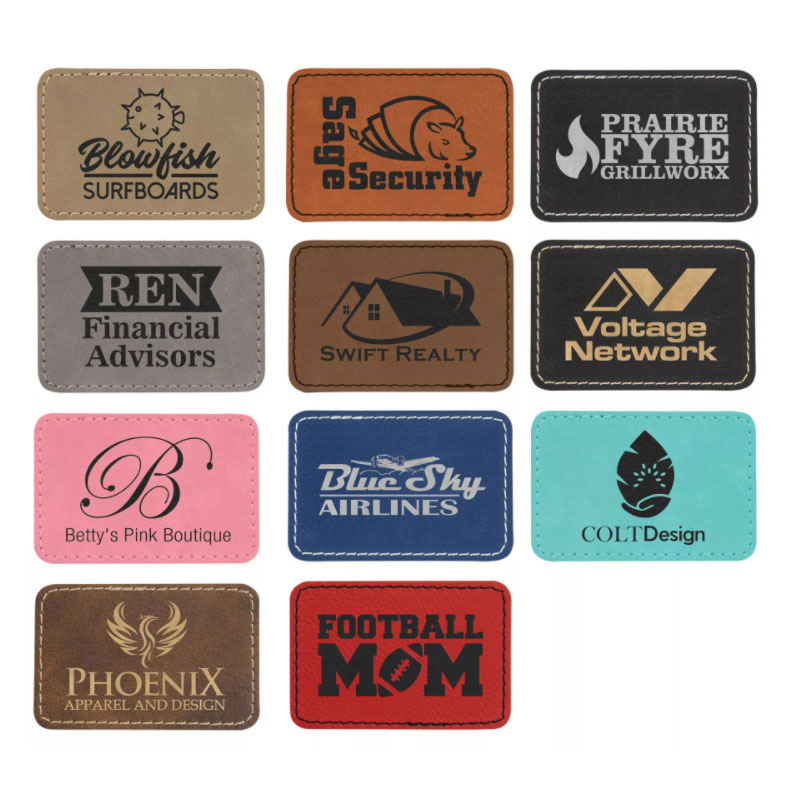
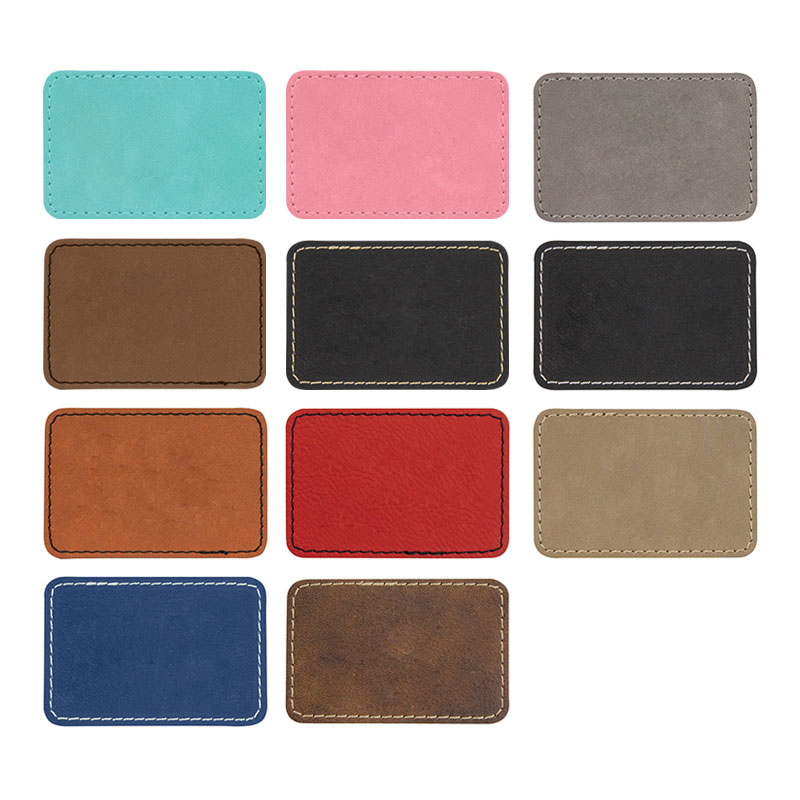
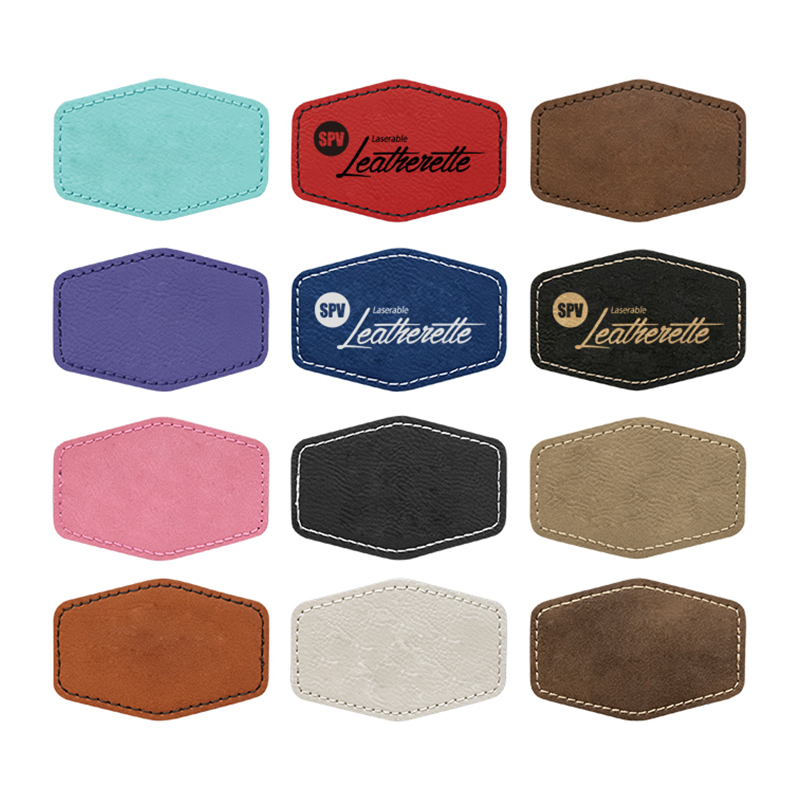
Da der Kontrast von der obersten Ebene ausgeht, wählen Sie Oberfläche und Farbe aus, bevor Sie das Bild fertigstellen. A Kunstleder-Farbkarte Die Organisation nach Texturfamilien ist schneller als das blinde Sampling: Metallische und holografische Oberflächen markieren matt, matte Vintage-Oberflächen wirken weich und blasse Farben können unter einer Markierung mit geringer Leistung an Kontrast verlieren.
Ein Flicken, der schön graviert ist, sich aber nach drei Wäschen an der Ecke ablöst, ist kein guter Flicken. Es handelt sich um eine Retourenbestellung.
Lasereinstellungen und Prozesssteuerung, die es wert sind, getestet zu werden
Veröffentlichte Einstellungen sind Ausgangspunkte, keine Antworten. Ein Diodenmodul und eine CO2-Röhre liefern auf demselben 1,8-mm-Blech unterschiedliche Ergebnisse. Erstellen Sie daher vor einem Produktionslauf ein Testgitter für jeden neuen Rohling.
- Schneiden Sie das Testgitter aus dem Produktionsrohling, niemals aus einem Rest mit einer anderen Farbe oder Oberfläche.
- Schrittkraft und -geschwindigkeit in einer Matrix; Die Markierung liegt bei schnellem Vorschub normalerweise im niedrigen bis mittleren Leistungsbereich, während das Vektorschneiden von 1,8-mm-Material weitaus weniger Geschwindigkeit erfordert.
- Halten Sie den Fokus mit einer festen Brennweite, einem Flachbett und demselben Objektiv konstant, da eine kleine Fokusverschiebung eine Markierung von grau zu verkohlt verschieben kann.
- Halten Sie die Luftunterstützung zum Gravieren niedrig: Bei ausreichender Strömung wird der Rauch beseitigt, bei zu starker Strömung wird der Schnitt gekühlt und der Kontrast abgeschwächt.
- Maskieren Sie die Oberfläche, wenn Rückstände ein Problem darstellen, und reinigen Sie sie dann mit einer weichen Bürste statt mit Lösungsmittel.
- Protokollieren Sie Leistung, Geschwindigkeit, Frequenz, Fokus und Objektiv für jede genehmigte Probe, damit der nächste Bediener sie reproduzieren kann.
Kanten, Haftung und Fehler, die Geld kosten
Die kostspieligen Fehler beim Flicken passieren, nachdem die Gravur perfekt aussieht: Klebstoff, der sich in einem heißen Auto löst, eine Schnittkante, die beim Waschen ausfranst, eine Markierung, die durch die Handhabung verblasst. Alle drei gehen auf die Materialauswahl und die Kantenvorbereitung zurück.
Klebstoff ist der häufigste Ablehnungsgrund. Die druckempfindliche Rückseite greift sofort und hält gut auf Flachbildschirmen; Die wärmeaktivierte Rückseite eignet sich besser für Textilien, die gewaschen werden. Wenn ein Flicken auf eine Arbeitsjacke oder ein Haustierhalsband geklebt werden soll, ist das Aufnähen mit einem Merrow-Rand die sicherere Spezifikation, unabhängig davon, wie gut sich der Kleber auf der Werkbank anfühlt.
Runde Merrow-Patches mit einem Durchmesser von 3 Zoll und selbstklebender Rückseite decken hier viel Boden ab: Die umwickelte Kante franst nicht aus, die Rückseite eignet sich für Platzierungen, die nicht wöchentlich gewaschen werden, und die Vorderseite ist groß genug für ein Logo mit einer Textzeile.
Beschaffung von Rohlingen, ohne jede Bestellung neu spezifizieren zu müssen
Das Ziel einer Kaufvorgabe ist langweilige Wiederholung. Wenn bei jedem Auftrag neue Verhandlungen über Farbe, Dicke und Trägermaterial erforderlich sind, ist die Spezifikation noch nicht abgeschlossen. Sperren Sie diese, bevor Sie Proben nehmen, nicht danach.
- Materialfamilie und Oberflächenbeschaffenheit, benannt und nicht als braun oder dunkel beschrieben.
- Dicke mit Toleranzbereich, erneut gemessen am eingehenden Blech.
- Trägertyp: selbstklebend oder aufnähbar, wärmeaktiviert oder druckempfindlich.
- Form und Maße mit Nähzugabe in Millimetern.
- Farbreferenz, die an ein physisches Farbfeld oder einen benannten Diagrammeintrag gebunden ist, sowie ein Hinweis darauf, ob benutzerdefinierte Farben im Umfang enthalten sind.
- Gegenüber der Produktionsdatei unterschriebene Musterfreigabe mit Angabe der Losgröße für Nachbestellungen.
Diese Disziplin zahlt sich beim Plattenmaterial aus, denn eine Rolle, deren Dicke schwankt, ändert die Schnitttiefe für jedes Stück, das von ihr entnommen wird. Durch den Kauf gemäß einer vereinbarten Spezifikation bleiben die Abmessungen von Durchlauf zu Durchlauf stabil.
Es lohnt sich auch zu lesen, wie Lasergravierte Leder- und Kunstlederflicken unterscheiden sich in der Haltbarkeit vor der Standardisierung, da sich die Antwort eher mit der Endverwendung als mit dem Preis ändert.
Lasergravierte Lederaufnäher belohnen eine feste Reihenfolge der Entscheidungen: zuerst das Substrat, dann die Spezifikation und zuletzt die Einstellungen. Wenn Sie den Rohling konsistent halten, entfällt der größte Teil der Tuning-Arbeit – eine genehmigte Datei, ein Leistungs- und Geschwindigkeitsbereich, eine Farbreferenz, die auch bei der fünften Nachbestellung noch gilt.
Wenn ein Patch fehlschlägt, hat der Fehler normalerweise seine eigene Ursache. Graue, schwache Flecken deuten auf eine Deckschicht hin, die keinen Kontrast zum Kern bildet. Ausgefranste Ränder deuten auf einen fehlenden Merrow-Rand hin. Abgehobene Ecken deuten auf den falschen Kleber für den Stoff hin. Dunstige Verbrennungen deuten auf Kraft, Konzentration oder Luftstrom hin. Arbeiten Sie vom Symptom aus rückwärts, und die Lösung ist normalerweise eine Spezifikationszeile und keine Maschineneinstellung.
Kontaktieren Sie uns
Ihre E-Mail-Adresse wird nicht veröffentlicht. Pflichtfelder sind markiert*
Kategorien
Produktkategorie
Kontaktieren Sie uns
-
86-15851089634

-
[email protected]

-
Raum 3110, Gebäude 6, Jinrongcheng, Nr. 5 Shiji Avenue, Bezirk Yandu, Stadt Yancheng, Provinz Jiangsu, China

-
Nr. 109, Team 1, Longnian, Nanyang, Bezirk Tinghu, Stadt Yancheng, Provinz Jiangsu, China, Postleitzahl: 224000
- SCHNELLLINKS